ITO 玻璃表面直接焊导线为什么这么难 ? 从润湿、涂层损伤到连接可靠性
一、问题并不只是焊料能不能熔化
对于电子秤、触控面板和其他采用 ITO 导电玻璃的产品,工程师可能希望把导线直接连接到玻璃表面的导电区域,以减少导电布、导电扣等过渡连接结构。
从外观上看,这似乎只是把导线焊接到一个导电表面上。但实际上,ITO 玻璃与普通金属焊盘有着不同的材料结构。直接焊线不仅要解决焊料润湿问题,还要避免损伤薄膜、控制局部热输入,并确保连接能够承受实际使用中的机械载荷。
如果只关注焊料是否熔化或是否粘在表面,就容易忽略真正影响长期可靠性的界面问题。
二、难点一:ITO 表面与普通金属焊盘不同
ITO 是一种透明导电氧化物薄膜,通常附着于玻璃基材上。普通电子焊料并不一定能够在未经处理的 ITO 表面形成理想的润湿状态。
即使焊料已经熔化,也不代表它与导电膜层之间形成了有效连接。如果界面接触不充分,焊点可能在轻微外力作用下脱离,或者出现不稳定的接触电阻。
因此,直接焊线首先需要评估焊料与 ITO 表面的兼容性,以及是否需要采用专门的焊接工艺。
三、难点二:导电层很薄,连接强度受到界面限制
普通 PCB 焊盘具有专门设计的金属结构,而 ITO 膜层的厚度和附着能力可能受到产品工艺限制。
当导线受到拉力或弯折时,载荷会通过焊点传递到导电膜层。如果焊料连接强度较高,但膜层与玻璃之间的附着能力不足,失效位置就可能出现在涂层界面。
这意味着,ITO 玻璃焊点的机械可靠性不能只看焊料强度。还必须检查导电膜层是否完整、玻璃是否受到损伤,以及连接结构是否合理。
四、难点三:玻璃对局部热输入较敏感
焊接需要输入热量,但玻璃的热传导、热膨胀和局部应力状态与金属基材不同。如果加热条件不合适,可能形成较大的局部温度梯度,增加热应力与玻璃损伤风险。
对于带有功能涂层的玻璃,还需要考虑温度对膜层性能和附着状态的影响。
因此,工艺开发时不应只通过提高温度来解决润湿问题。更合理的做法是综合评估焊料体系、加热条件、作用时间和机械接触状态,寻找适合具体材料的工艺窗口。
五、超声波电烙铁为什么值得评估?
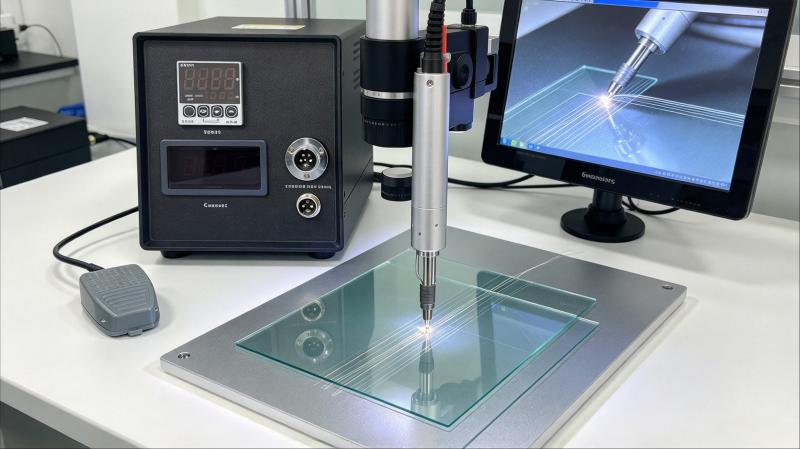
超声波电烙铁在传统加热基础上引入超声机械振动,并配合适用的超声波专用焊料。对于某些传统方式难以润湿的表面,这种组合可以帮助改善界面接触条件,为直接焊接提供另一种工艺思路。
与导电布、导电扣等过渡连接方式相比,如果直接焊线经过验证并满足产品要求,就有机会减少部分连接零件和装配环节。
但这项技术并非没有限制。不同 ITO 玻璃的膜层结构、表面处理、导线材质和焊料组成都会影响结果。超声作用过强、加热时间过长或接触压力不当,同样可能造成涂层损伤或焊点缺陷。
因此,工艺的价值在于提供一种可开发、可测试的连接方案,而不是保证所有 ITO 玻璃都能直接焊接。
六、如何从实验室测试走向稳定生产?
建议把验证分为四个阶段。
第一阶段:材料确认
明确玻璃基材、ITO 导电区域、表面涂层、导线材质和线径。确认焊接区域是否允许直接接触,以及是否存在保护层或其他限制。
第二阶段:样品工艺开发
使用适配的超声波电烙铁和专用焊料开展小样测试,逐步调整工艺条件。每次试验应记录焊料、样品、参数和操作方式,避免仅依靠操作人员经验。
第三阶段:连接质量验证
检查焊点外观、玻璃与涂层完整性、初始电阻以及机械强度。对于电子秤等产品,应结合实际使用场景评估振动、弯折和温度变化可能带来的影响。
第四阶段:量产适用性评估
通过重复样品和不同批次材料确认工艺一致性,并评估作业节拍、定位夹具、质量检验和返修流程。如果要替代现有导电布与导电扣方案,还需要比较完整生产成本与整机可靠性。
七、从实际样品出发,比单纯讨论原理更有效
针对 ITO 玻璃直接焊线,HLSCI 已收到客户寄送的样品,并使用超声波电烙铁及专用焊料开展了焊接测试。客户对样品效果表示满意,并已采购设备继续应用。
这说明相关方案值得进一步研究,但每一种玻璃涂层和导线组合仍需要单独评估。对制造商而言,最有效的下一步通常是提供真实的玻璃与导线样品,明确机械强度和电气性能要求,再制定有针对性的验证方案。
结语: ITO 玻璃直接焊线的难点在于界面,而不只是焊接动作本身。通过适当的超声波锡焊工艺、材料兼容性评估与可靠性测试,有机会开发出更适合特定产品结构的直接连接方式。HLSCI 可与电子秤、电子硬件及玻璃导电组件研发团队沟通样品测试和工艺开发需求。
超声波电烙铁是否适合你的ITO玻璃
瀚翎科学仪器(HLSCI)工程师曾针对客户寄送的ITO玻璃样品进行导线试焊,客户对当时的试焊效果表示满意,并采购了相关设备。这个案例说明样品试验有助于判断可行性,但不能替代针对新材料和新结构的独立验证。
建议准备ITO玻璃样品、导线规格、现有连接方式和预期使用条件,再讨论试焊安排。了解低温焊接设备。
联系电话:18918712959