PCB 焊盘与超声波电烙铁 : ITO 玻璃直接焊线为什么需要不同的工艺思路?
一、为什么普通 PCB 焊接经验不能直接照搬到 ITO 玻璃?
电子制造中,PCB 焊盘与导线的焊接是一种常见工艺。工程师通常根据焊盘表面处理、焊料类型、烙铁温度和焊接时间来调整工艺。
但当连接对象从 PCB 金属焊盘变成 ITO 导电玻璃时,原有经验就需要重新评估。ITO 玻璃的导电区域通常是附着于玻璃基材上的薄膜,而不是具有相同结构与承载特性的厚金属焊盘。
因此,即使使用相同的导线和焊料,也不能假设两种材料会表现出相同的润湿行为和机械强度。
二、PCB 焊盘的结构优势
PCB 焊盘一般经过专门设计,以满足元件装配或导线焊接要求。其表面金属层、焊盘尺寸、铜箔附着结构及基板材料共同决定焊接适用性。
当焊料充分润湿焊盘并形成合适的接头后,机械载荷会通过焊点、焊盘及基板结构传递。因此,评价 PCB 焊点时,不仅要看焊料本身,还要看焊盘是否脱落、铜箔是否剥离以及导线是否断裂。
这也是为什么 PCB 焊接通常可以建立较成熟的工艺规范:材料体系、焊盘设计和焊接方法往往有明确的工程基础。
三、ITO 玻璃的特殊挑战
ITO 薄膜需要兼顾导电性与透明性,其膜层厚度、表面处理和附着状态都可能影响直接焊线的结果。
与 PCB 焊盘相比,ITO 玻璃需要额外考虑以下问题:
第一,表面润湿。 普通焊料不一定能够在 ITO 表面形成理想的润湿状态,因此需要评估适用的专用焊料与工艺方法。
第二,薄膜承载能力。 即使形成了焊接连接,机械载荷也可能传递到 ITO 膜层与玻璃之间的界面。如果膜层附着能力不足,可能发生局部剥离。
第三,热冲击风险。 玻璃的热传导特性和局部应力状态与 PCB 基板不同,局部加热过快或温度梯度过大可能造成损伤。
第四,工艺窗口。 焊接温度、超声作用时间、接触压力和探头状态需要结合实际样品优化,不能简单照搬普通 PCB 焊接参数。
四、超声波电烙铁与传统电烙铁的工艺区别
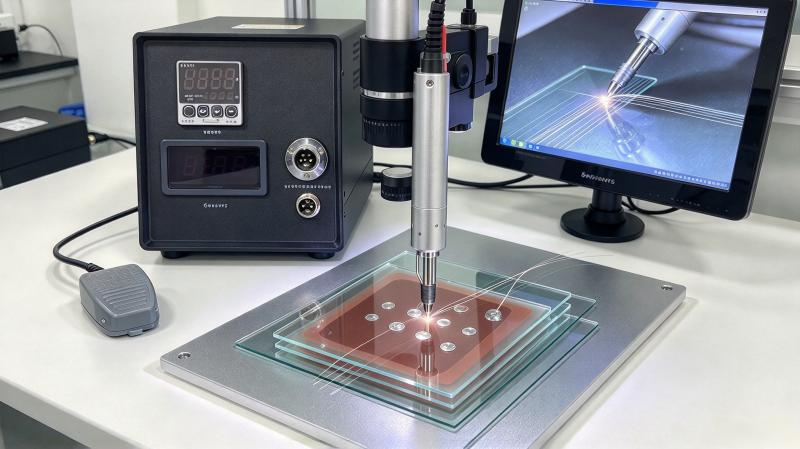
传统电烙铁主要通过加热使焊料熔化,并依赖焊料在目标表面的润湿形成连接。超声波电烙铁则在加热基础上引入超声机械振动,配合相应的专用焊料,以改善特定材料表面的焊接条件。
对于 ITO 玻璃,超声波作用有助于探索传统焊接方式难以实现的直接连接工艺。不过,是否形成可靠接头,仍然受到 ITO 膜层性质、焊料兼容性和操作参数影响。
因此,超声波电烙铁不是可以无条件替代所有传统烙铁的通用设备,而是针对特定材料连接问题的一种工艺选择。
五、怎样设计有意义的对比试验?
如果制造商希望比较 PCB 焊盘与 ITO 玻璃焊点,可以从以下方面建立测试方案:
- 选取明确规格的导线,并保持导线材料、线径和端部处理一致。
- 记录 PCB 焊盘表面处理与 ITO 玻璃涂层条件,明确两种基材的差异。
- 分别优化各自适用的焊接工艺,而不是强制使用完全相同的参数。
- 采用一致的拉力测试方法,并记录最大载荷和失效位置。
- 检查焊点外观、接触电阻、涂层损伤及必要的环境测试结果。
- 在重复样品上验证数据分布,避免仅凭单个样品作出判断。
需要强调的是,比较试验的目标不是证明某一种工艺必然优于另一种,而是确定它是否满足特定产品的使用要求。
六、如何理解“接近 PCB 焊点”的工程判断?
工程师在初步样品评估中认为,使用超声波电烙铁和专用焊料可以实现 ITO 玻璃导线连接,并且连接效果有机会接近常见 PCB 焊接应用。
这可以作为工艺开发的起点,但如果要把“接近”写入正式技术规格或对客户作出可靠性承诺,就需要进一步明确对比对象和测试标准。
例如,究竟比较的是初始拉力、弯折后的连接状态,还是经过温湿度循环后的电气稳定性?这些指标可能给出不同结论。
七、总结
PCB 焊盘与 ITO 玻璃的差异,决定了两者不能完全使用同一套焊接经验。超声波电烙铁配合专用焊料,为 ITO 玻璃直接焊线提供了值得验证的技术路径,但工艺可行性与量产可靠性仍应由真实材料和标准化测试来确认。
瀚翎科学仪器(HLSCI)可根据客户的 ITO 玻璃与导线规格,协助开展样品焊接评估,并围绕焊接参数、连接强度与后续验证需求沟通适合的工艺方案。
从样品测试走向实际应用
瀚翎科学仪器(HLSCI)曾对客户提供的ITO玻璃样品进行导线试焊,客户对当时结果表示满意。该经验可作为技术评估的起点,但实际导入仍需对具体玻璃、导线和产品结构进行验证。查看低温焊接设备,了解适合开展试验的设备方向。
联系电话:18918712959