低温焊锡
一种专业的焊接工艺,无需化学焊剂
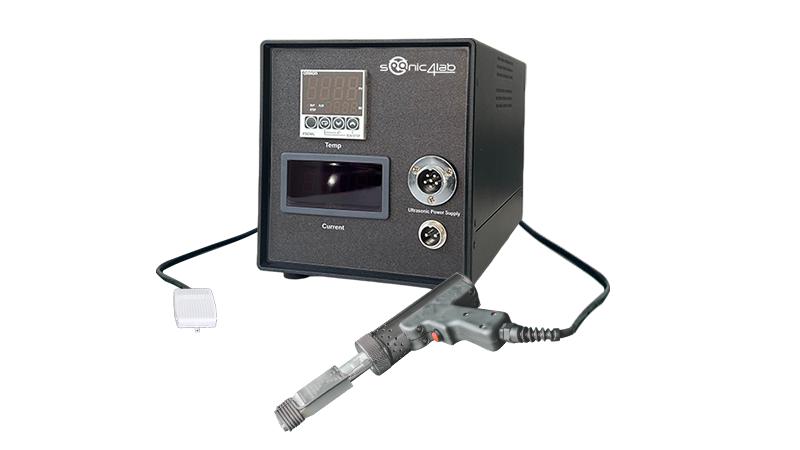
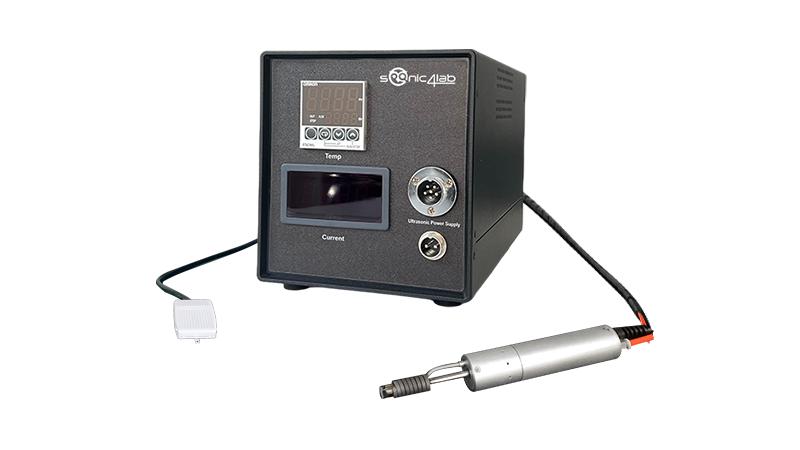
超声波电烙铁是一种使用超声波能量的无焊剂焊接工艺,这意味着它是一种清洁的焊接工艺,不需要化学物质来清洁基底和焊接材料。在连接过程中,它使用声能来破坏熔融焊料和基底金属表面上形成的氧化物,以代替焊剂。许多时候,超声波焊接用于连接难以润湿的材料,如铝、钛、玻璃、陶瓷和不同材料。应用包括电子、医疗和结构部件,以各种基底金属组合,如铜、铝和钛、石墨、碳化物等。

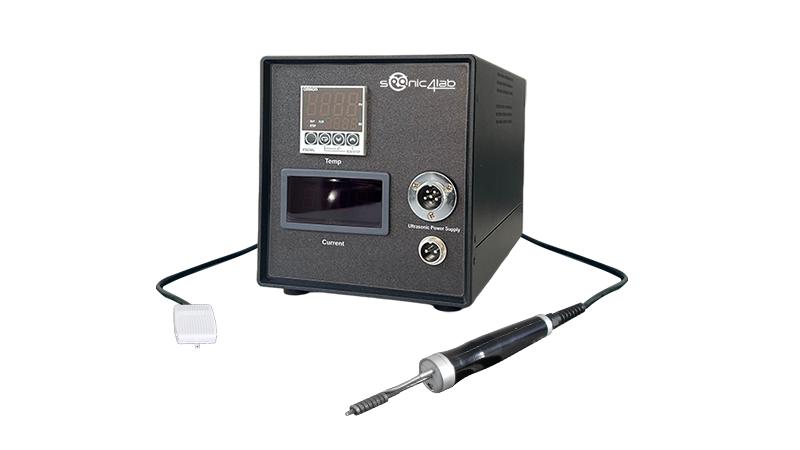
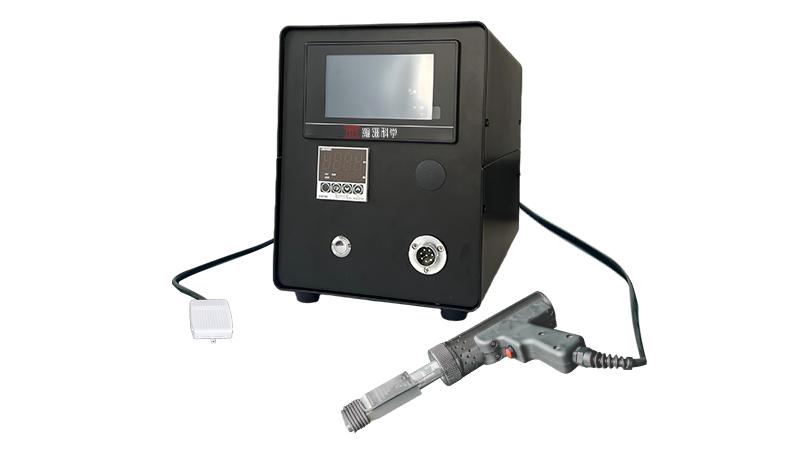
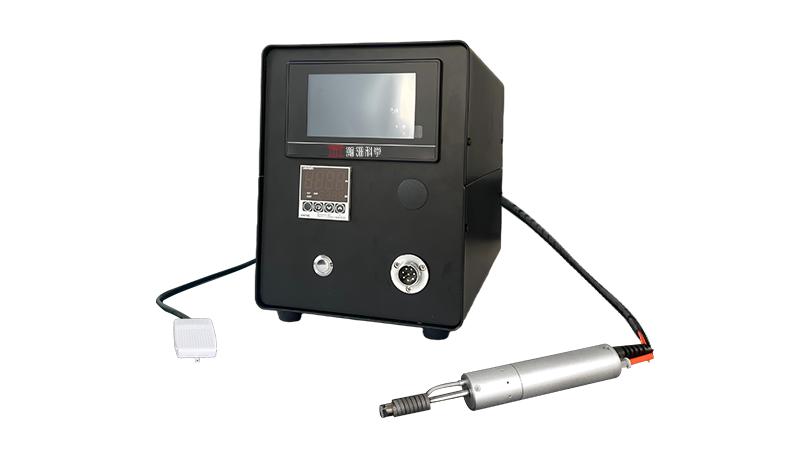
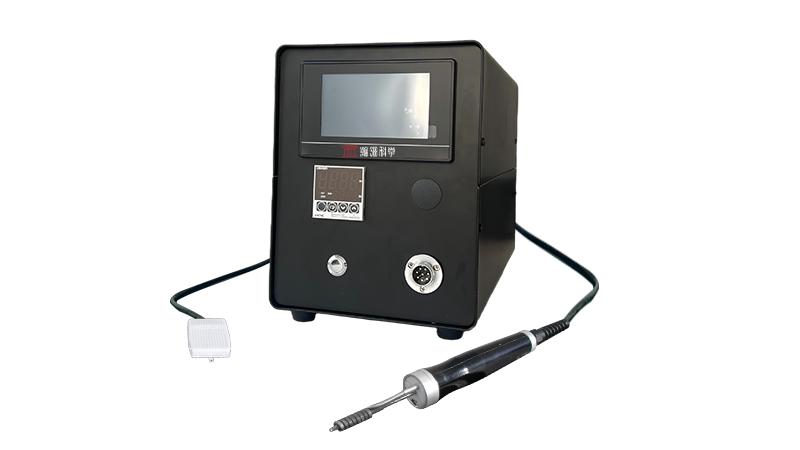
选择适合您的工业/自动化系统
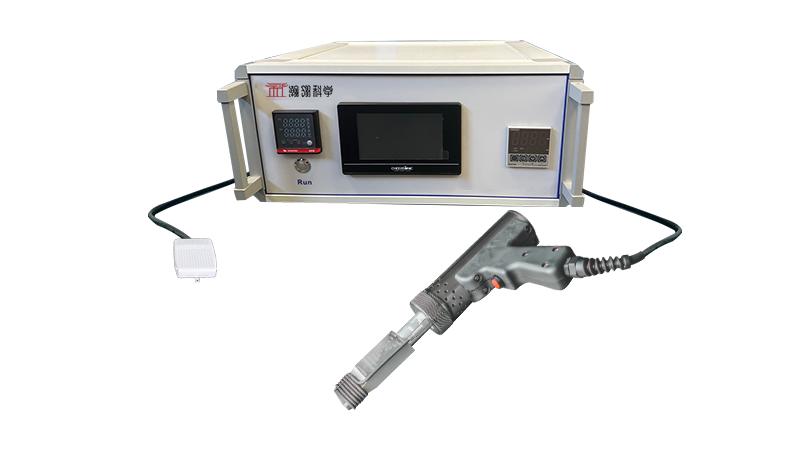
USE-28M工业系统
工业/自动化系统,适用于多焊头应用。一个机架最多组装:6个超声波电烙铁控制器和1个机架控制器;可扩展至5个机架系统=30个焊接控制器/30个焊接头70W焊接头进行操作。
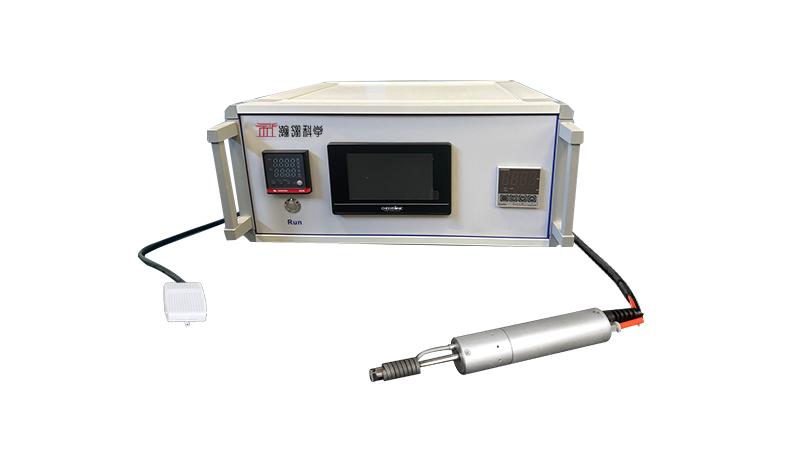
USE-40M工业系统
工业/自动化系统,适用于多焊头应用。一个机架最多组装:6个超声波电烙铁控制器和1个机架控制器;可扩展至5个机架系统=30个焊接控制器/30个焊接头20W焊接头进行操作。
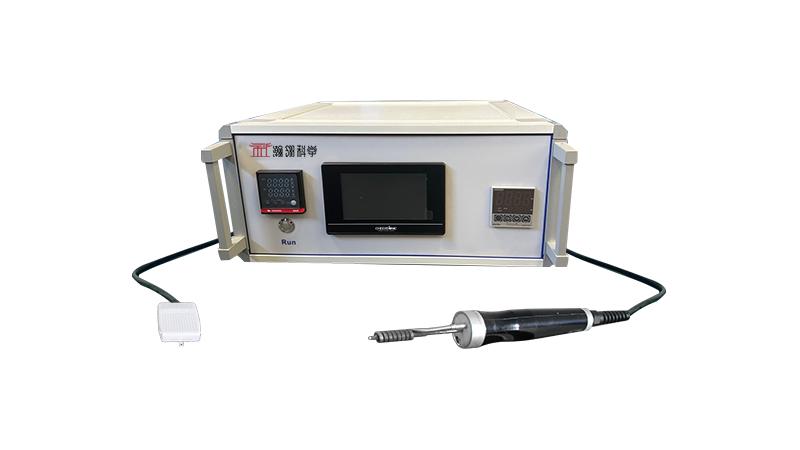
USE-60M工业系统
工业/自动化系统,适用于多焊头应用。一个机架最多组装:6个超声波电烙铁控制器和1个机架控制器;可扩展至5个机架系统=30个焊接控制器/30个焊接头12W焊接头进行操作。
最新消息
超声波涂铟关键工艺参数:功率、行程速度、温度与铟层厚度
超声波涂铟关键工艺参数:功率、行程速度、温度与铟层厚度 超声波涂铟的开发难点在于多个变量相互影响:振动能量不足时界面处理可能不充分,能量或接触条件不合适时又可能出现局部堆积、表面损伤或不稳定铺展。靶材与背板的材质、尺寸、表面状态不同,不能简单照搬同一套参数。研发工作应以可观察的质量指标为依据建立工艺窗口,而不是寻找脱离材料条件的“万能设置”。 超声功率与振动状态 设备的功率设定并不等同于界面实际获得的能量。工具端状态、接触压力、夹具刚性和工件几何形状都会影响振动传递。功率过低可能无法有效扰动氧化层或形成稳定铺展;过高则可能导致局部过热、工具磨损、表面损伤或过程波动。建议从设备允许的安全范围内逐级试验,同时记录工具状态、接触方式和加工结果。 行程速度与涂层厚度 移动速度决定工具在局部区域的作用时间,也会影响铟材铺展和热量积累。速度过快可能造成覆盖不足,速度过慢则可能形成堆积或过度加热。铟层厚度还受到供料量、表面粗糙度、工件平整度和加工路径重叠程度影响。应先明确设计厚度及允许偏差,再通过试样截面或其他适用测量方法核对中心、边缘和路径交叠位置。 温度、预热与冷却 温度影响铟材的流动、润湿与凝固过程。预热不足可能导致铺展困难,温度过高或保温过久则可能增加氧化、基材热影响或变形风险。温度传感器位置也会造成读数与真实界面温度存在差异。应记录加热方式、升温节奏、保温时间和冷却条件,并评估不同尺寸工件的温度均匀性。 建议采用分阶段参数试验 第一阶段固定材料和表面处理,筛选温度与接触条件;第二阶段调整超声设置和移动速度;第三阶段检查铟层厚度、覆盖连续性、孔隙及结合状态;最后用独立批次复现。每次只改变有限的关键变量,并记录异常发生位置。若更换靶材、背板、铟材批次或夹具,应重新确认工艺窗口。未经验证,不要将某个试样的成功参数直接视为量产标准。 [...]
超声波靶材焊接技术的工艺价值:无助焊剂低温绑定如何评估
超声波靶材焊接技术的工艺价值:无助焊剂低温绑定如何评估 溅射靶材绑定的目标不仅是让靶材与背板连接,还要满足使用过程中的热传递、平整度和结构稳定性要求。传统焊接方法可能涉及助焊剂残留、表面处理、热输入控制和清理步骤;对某些敏感材料,过高热负荷也会增加变形或材料损伤风险。因此,靶材制造团队常需要比较不同绑定方式的工艺复杂度、可检验性与材料适配性。 超声波靶材焊接如何作用于界面? 超声波辅助涂铟或焊接工艺通常将受控机械振动传递至接触区域,并配合适当温度使焊接材料形成所需铺展。振动可帮助扰动界面氧化层、促进新鲜表面接触,但最终结果仍取决于基材表面状态、材料润湿特性、间隙、温度与接触条件。工艺名称本身不能证明结合强度或热阻达到特定指标。 无助焊剂与低温工艺的潜在价值 减少化学残留管理负担 在适用材料和经过验证的参数窗口内,无助焊剂路线可能减少助焊剂引入的残留与清理环节。是否能省去所有清洁步骤,仍要根据基材污染、铟材质量和产品洁净要求决定。 关注热预算而非单一温度数字 低温绑定应结合工件整体热容量、加热均匀性、保温时间、冷却方式和材料热膨胀差异综合评估。只降低设定温度而忽略界面是否充分润湿,可能导致未结合区域;热输入过大则可能影响平整度或相邻材料。 如何验证导热与结合稳定性? [...]
传统人工涂铟工艺的常见痛点:厚薄不均、气孔与批次差异
传统人工涂铟工艺的常见痛点:厚薄不均、气孔与批次差异 靶材与背板绑定需要兼顾界面接触、热传导和结构可靠性。传统人工涂铟操作灵活,适合部分小批量工件和工艺摸索,但当靶材面积增加、形状复杂或订单需要稳定重复时,涂层质量容易受到人员经验、工具状态和现场温度变化影响。对研发团队而言,真正的挑战不只是把铟铺上去,而是建立可记录、可复现、可检验的操作窗口。 人工涂铟为什么容易出现不一致? 铟层厚薄不均 手工刮涂或铺展时,施力、角度、移动速度和材料温度可能持续变化。局部堆积会改变接合间隙,局部过薄则可能无法覆盖表面微观起伏。对于大面积靶材,边缘与中心的操作路径不同,也会增加厚度管理难度。 气孔与局部未润湿 气体残留、表面污染、氧化膜、基材温度不均或铟材铺展不充分,都可能形成孔隙或局部接触不足。仅凭表面光泽不能可靠判断内部界面状态,因此需要结合工艺记录和适用的无损或破坏性检查方法。 结合状态与批次差异 若每次操作的预热时间、表面清洁程度、铟材用量和冷却过程不同,即使外观相近,界面状态也可能不同。材料批次、基材粗糙度及氧化程度同样会影响润湿和结合,不能把全部波动简单归因于操作者。 超声波涂铟工艺能带来什么价值? [...]
超声波涂铟机是什么?工作原理、设备组成与靶材低温绑定基础
超声波涂铟机是什么?工作原理、设备组成与靶材低温绑定基础 在溅射靶材制造、半导体和显示面板研发中,靶材与背板之间的连接质量会影响热量传递、结构稳定性及后续使用风险。人工涂铟往往需要操作者控制加热、铺展和施力,遇到大面积工件、复杂几何形状或异种材料时,容易出现铟层厚薄不一、局部润湿不足和批次差异。超声波涂铟机为这类工艺提供了另一种过程控制思路,但具体效果仍取决于材料组合、表面状态与工艺窗口。 超声波涂铟机的工作原理 超声波涂铟机通常通过受控加热使铟或相关焊接材料达到适合加工的状态,再将超声振动引入接触界面。振动有助于扰动界面处的氧化膜、改善熔融铟与基材之间的接触条件,使操作者或设备更容易形成连续涂层。与单纯依靠热量和手工刮涂不同,超声能量参与界面处理;它并不意味着可以忽略基材清洁、表面氧化、温度控制或夹具设计。 整机通常由哪些部分组成? 超声振动与控制单元 振动系统将电能转换为机械振动,并通过工具端传递至加工区域。实际应用需要关注振幅稳定性、工具端状态、接触压力以及设备运行中的振动耦合。 加热、工件固定与操作平台 加热单元用于控制铟材和工件的加工温度;夹具需要让靶材或背板稳定定位,避免滑移、翘曲或局部受力过大。设备的具体配置应依据工件尺寸、材质和工艺要求确认,不宜仅凭名称推断其温度、功率或可加工尺寸。 靶材绑定需要重点验证什么? [...]