低温焊锡
一种专业的焊接工艺,无需化学焊剂
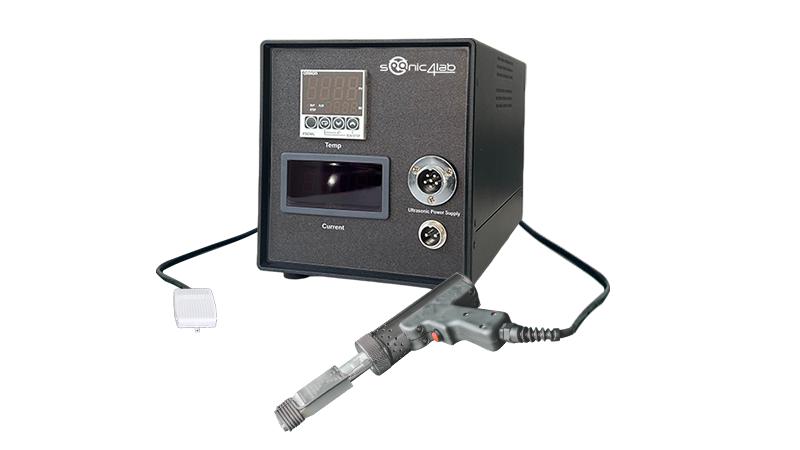
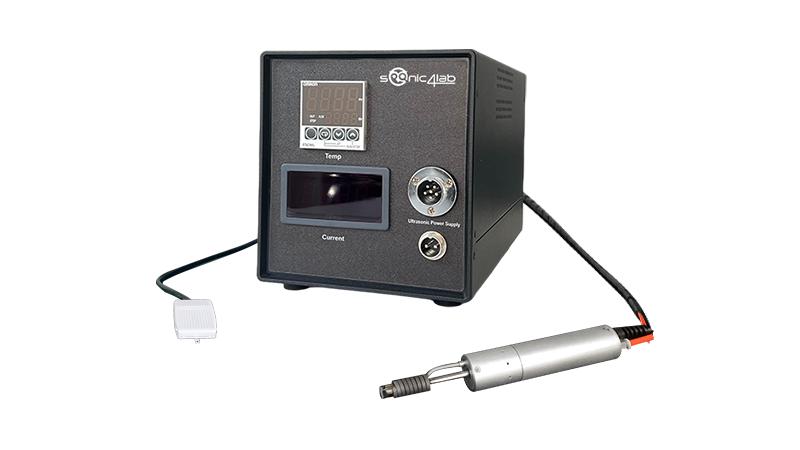
超声波电烙铁是一种使用超声波能量的无焊剂焊接工艺,这意味着它是一种清洁的焊接工艺,不需要化学物质来清洁基底和焊接材料。在连接过程中,它使用声能来破坏熔融焊料和基底金属表面上形成的氧化物,以代替焊剂。许多时候,超声波焊接用于连接难以润湿的材料,如铝、钛、玻璃、陶瓷和不同材料。应用包括电子、医疗和结构部件,以各种基底金属组合,如铜、铝和钛、石墨、碳化物等。

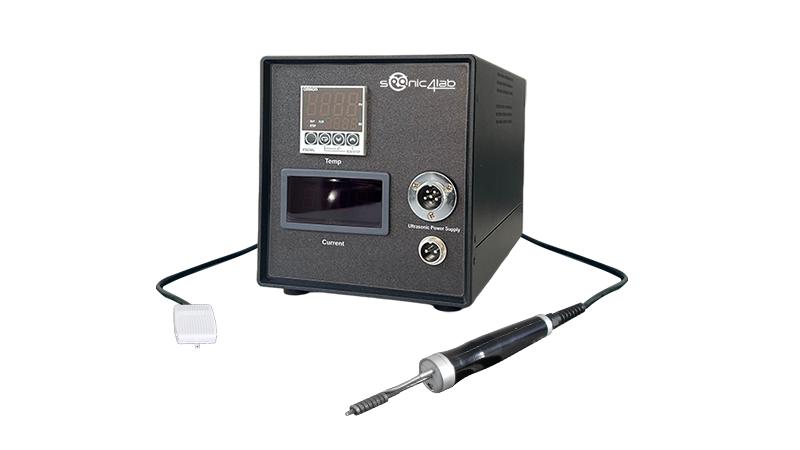
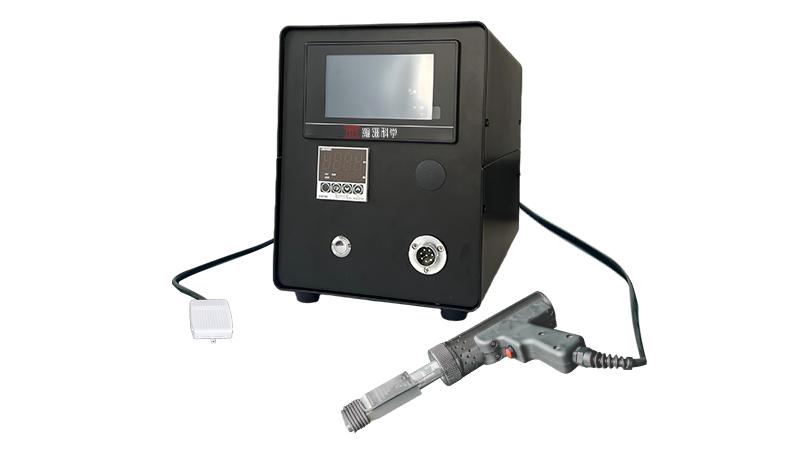
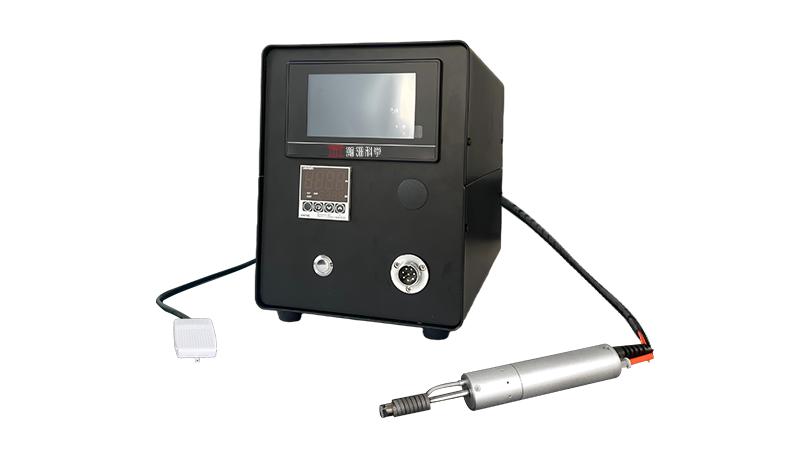
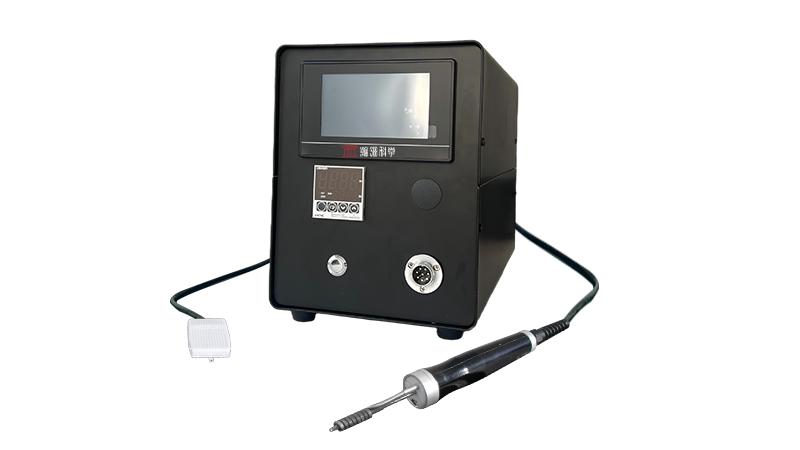
选择适合您的工业/自动化系统
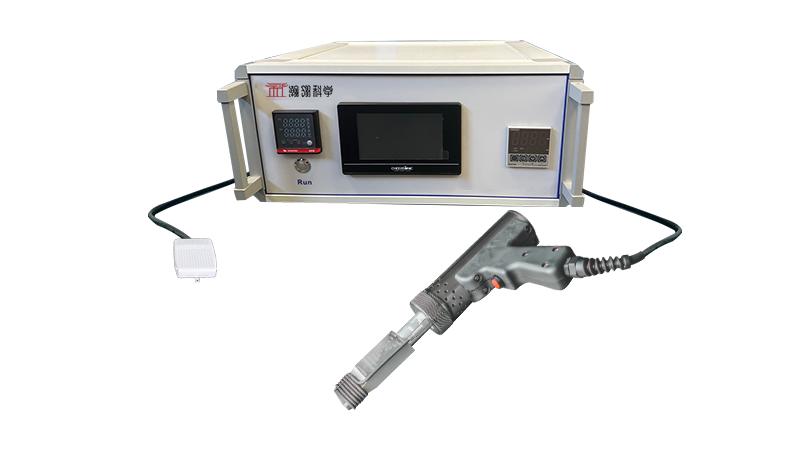
USE-28M工业系统
工业/自动化系统,适用于多焊头应用。一个机架最多组装:6个超声波电烙铁控制器和1个机架控制器;可扩展至5个机架系统=30个焊接控制器/30个焊接头70W焊接头进行操作。
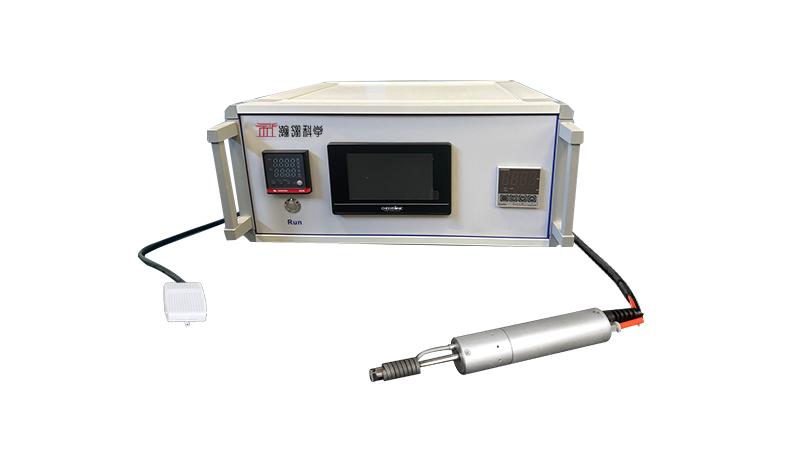
USE-40M工业系统
工业/自动化系统,适用于多焊头应用。一个机架最多组装:6个超声波电烙铁控制器和1个机架控制器;可扩展至5个机架系统=30个焊接控制器/30个焊接头20W焊接头进行操作。
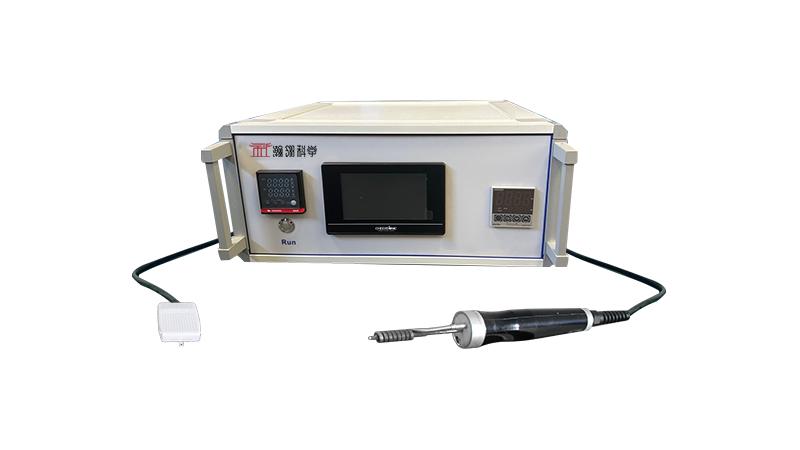
USE-60M工业系统
工业/自动化系统,适用于多焊头应用。一个机架最多组装:6个超声波电烙铁控制器和1个机架控制器;可扩展至5个机架系统=30个焊接控制器/30个焊接头12W焊接头进行操作。
最新消息
靶材绑定工艺对比:锡焊、普通铟焊与超声波涂铟如何选择
靶材绑定工艺对比:锡焊、普通铟焊与超声波涂铟如何选择 靶材绑定工艺会影响界面热传递、工件平整度、材料兼容性和生产过程管理。锡基焊料、普通铟焊和超声波辅助涂铟各有适用条件,不能只按材料价格或设备名称作决定。靶材制造团队应从靶材与背板组合、工作温度、接合面积、允许热预算、维修方式和验收标准出发,比较工艺是否满足项目要求。 锡焊工艺的考量 锡基焊料在许多电子连接场景中较常见,但靶材绑定需要重点确认焊料的热学特性、服役环境、润湿性和与基材的兼容性。不同合金配方的熔化区间、机械特性和界面反应存在差异;若工艺涉及助焊剂,还需要管理残留与清洁。不能因为某种焊料容易获得,就默认其适合所有靶材或工作条件。 普通铟焊的考量 铟具有较软的材料特性,常被用于需要特定界面适应性的连接场景。普通铟焊的结果会受表面氧化、预热、铟材铺展、施力和冷却条件影响。人工操作灵活,但大面积涂层可能面临厚度不均、局部未润湿和过程差异。对铟材用量、边缘堆积和清洁流程的管理,也是工艺成本的一部分。 超声波涂铟的考量 超声波辅助方法把机械振动引入界面处理,有助于扰动氧化层并改善接触条件,为某些材料组合探索无助焊剂或更可控的涂覆路线提供可能。其适用性仍需通过试样确定,且需要关注工具端状态、振动传递、温度、移动速度和夹具设计。设备化并不等于自动保证孔隙率、结合强度或热传导指标,所有关键指标都应有对应检验方法。 建立适合项目的对比矩阵 建议按材料兼容性、温度窗口、涂层厚度控制、界面缺陷、工件变形风险、清洁步骤、材料损耗、自动化程度和维护要求建立对比表。先用代表性工件进行小批量试样,记录每种路线的参数、外观、测量结果和异常,再依据项目验收标准作选择。若靶材材质、背板尺寸或使用条件改变,应重新确认工艺,而不是沿用其他项目结论。 [...]
超声波电烙铁与超声波涂铟机有什么区别?原理、工件与应用场景
超声波电烙铁与超声波涂铟机有什么区别?原理、工件与应用场景 超声波电烙铁和超声波涂铟机都可能利用超声振动辅助焊料与基材形成接触,但两者的工艺目标和典型操作方式并不完全相同。研发团队若只根据设备名称判断,很容易忽略工件尺寸、涂覆面积、焊料种类和过程重复性要求。选型时应先明确是进行局部焊接、表面上锡或涂覆,还是需要在较大靶材表面形成相对均匀的铟层。 超声波电烙铁的主要定位 超声波电烙铁通常以手持或工具端方式对局部区域施加热量与超声振动,适合评估小面积连接、局部润湿以及某些传统方法较难处理的材料表面。超声作用可帮助扰动界面氧化层,减少对化学助焊剂的依赖;不过,是否能实现无助焊剂连接取决于材料、表面状态、焊料和操作窗口。对于不同形状的零件,还需考虑工具接近性、接触角度与操作者的一致性。 超声波涂铟机的主要定位 超声波涂铟机更侧重铟材料的铺展与涂覆过程,常用于评估靶材绑定相关的铟层制备。与局部点焊相比,涂覆作业更关注大面积覆盖、铟层厚度、移动路径、供料稳定性和工件平整度。若目标是靶材与背板绑定,夹具定位、加热均匀性和界面检查同样重要。设备是否支持特定尺寸、材料或自动化动作,应以实际配置和试样结果为准。 如何根据工艺场景选择? 若项目以局部焊点、边缘连接或小工件试验为主,可先评估超声波电烙铁的操作范围;若关注靶材大面积铟层、涂覆路径与重复性,则应重点讨论超声波涂铟设备的夹持、行程、加热和测厚方案。对铜、陶瓷、玻璃、硅或其他异种材料,不应假设同一工具端和温度设置都适用。应将材料组合、接合面积、厚度要求、允许热预算和检测方法作为选型输入。 常见问题 FAQ [...]
超声波涂铟机在溅射靶材绑定中的应用:半导体与显示背板焊接
超声波涂铟机在溅射靶材绑定中的应用:半导体与显示背板焊接 溅射靶材需要与背板形成可靠连接,才能在设备运行时维持所需的机械支撑和热传递路径。半导体、平板显示及相关薄膜工艺所用靶材,可能在材质、尺寸、表面状态和允许热预算方面存在差异。对靶材制造团队来说,挑战不仅是完成绑定,还包括控制铟层厚度、减少界面缺陷、保证工件平整度,并使过程能被记录和复现。超声波涂铟机可以作为工艺开发选项,但具体适用性必须结合靶材与背板的组合评估。 靶材绑定过程的主要要求 铟层连续性与厚度 铟层承担界面填充和热接触作用。局部过薄可能造成接触不足,过厚或分布不均则可能影响间隙、平整度和材料消耗。实际厚度目标应依据工件设计和客户工艺要求制定,并通过合适的测量或检验方式确认,而不是采用未经验证的通用数值。 界面结合与热传递 靶材与背板之间的结合状态会受到表面氧化、污染、润湿特性、间隙及冷却应力影响。即使外观没有明显异常,内部仍可能存在孔隙或未结合区域。项目应预先明确需要验证的结合状态、热传导指标和工件平整度,并选用适当的检测方案。 超声波涂铟机的工艺价值 超声振动可参与界面处理,帮助扰动氧化膜并促进接触区域的铺展。在适合的材料组合和操作窗口内,这为减少对单纯手工刮涂的依赖、规范操作路径提供可能。设备化操作还可把温度、行程、接触方式和工件定位纳入工艺记录。不过,振动并不能替代表面清洁,也不能保证所有靶材都能实现相同的结合效果。 半导体与显示靶材的试样验证 [...]
超声波涂铟常见缺陷:气泡、局部缺铟、剥离与基材氧化
超声波涂铟常见缺陷:气泡、局部缺铟、剥离与基材氧化 在靶材绑定中,表面涂层看起来连续并不代表内部界面没有缺陷。气泡、局部缺铟、边缘堆积或铟层剥离,都可能与材料状态、表面清洁、热过程和工具接触方式有关。面对异常时,若只提高温度或超声功率,可能暂时改变外观,却掩盖真正原因。更可靠的方法是对缺陷分类,结合位置分布与过程记录逐项排查。 气泡与孔隙:先检查界面条件 孔隙可能来自表面污染、氧化层、 trapped gas、基材表面微观形貌或铺展过程不充分。若缺陷集中在特定区域,应检查该处是否存在预热不足、夹具遮挡、表面处理差异或路径重叠问题。必要时用项目适用的截面观察或无损检查方法确认内部状态,不要仅凭肉眼把所有暗斑判断为气孔。 局部缺铟与厚度不均 局部缺铟常见排查方向包括供料不稳定、移动速度变化、接触压力不足、表面润湿条件不一致,以及工具端磨损。边缘或转角处还可能因几何形状与热传导条件不同而形成覆盖差异。可把缺陷位置标记在工件图上,与加工路径、工具进入和退出点对应,再检查涂覆顺序与供料记录。 铟层剥离与基材氧化 剥离可能与表面氧化、污染、基材兼容性、热输入、冷却应力或结合间隙有关。不同金属、陶瓷和半导体材料的表面化学特性差异较大,某种基材有效的清洁方法未必适用于另一种。基材氧化也可能在储存、搬运或加热过程中重新发生,因此需要控制清洁后暴露时间,并按材料要求确定处理流程。 [...]