电子秤生产中的 ITO 玻璃导线连接 : 从结构设计到超声波锡焊工艺验证
一、电子秤生产为什么要关注玻璃导电层的连接工艺?
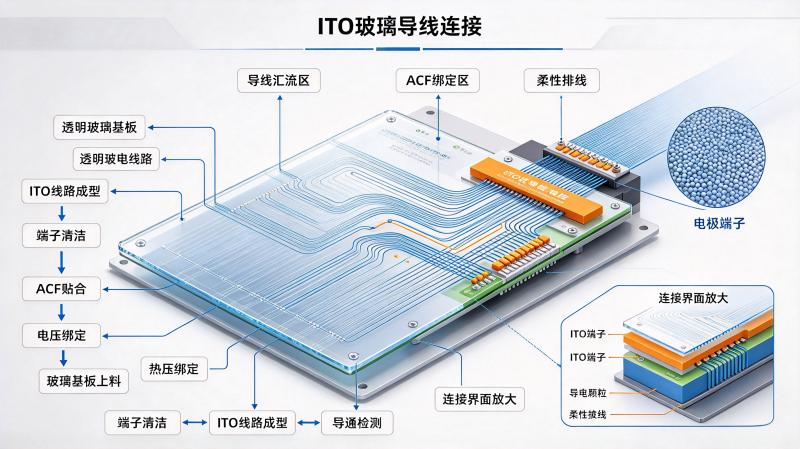
电子秤的生产通常涉及称重传感器、信号处理电路、显示或操作面板、外壳以及相关连接线束。不同产品的结构有所差异。如果产品采用 ITO 导电玻璃作为触控、电极或其他导电功能部件,就需要在玻璃导电区域与外部电路之间建立符合设计要求的连接。
在传统工艺中,部分制造商会采用导电布、导电扣或其他过渡连接结构。此类设计可以满足一定的装配需求,但也会增加结构配合、材料管理和连接工序。
如果希望将导线直接连接到 ITO 玻璃表面,可以将超声波锡焊作为候选工艺进行验证。不过,工艺导入需要从材料确认开始,而不是直接将普通 PCB 焊接流程移植到玻璃上。
二、第一步:确认 ITO 玻璃的结构与导电区域
开始焊接前,应确认玻璃样品的实际结构,包括 ITO 膜层所在位置、导电区域尺寸、是否存在保护层或其他表面涂层,以及允许焊接的位置。
ITO 膜层通常较薄,实际承载能力不仅取决于导电材料本身,也受到膜层与玻璃基材之间附着状态的影响。因此,不能只凭玻璃表面看起来平整,就认定它适合直接焊接。
建议由产品设计人员提供导电区域图纸,并确认焊点是否会影响显示、触控或其他功能区域。若表面存在绝缘保护层,还需要先确认焊接区域是否允许直接接触导电膜层。
三、第二步:确认导线与焊料体系
导线规格会影响焊点尺寸、热传递和机械载荷。应明确导线材质、线径、是否镀层、绝缘层结构以及焊接端的预处理要求。
同时,ITO 玻璃的润湿条件与普通铜焊盘不同,需要选择适用于目标材料的超声波专用焊料,并通过样品测试确认其适用性。
不能仅凭焊料在加热时能够熔化,就判断它能够与 ITO 形成可靠连接。应观察焊料在目标表面的润湿情况、焊点形貌和涂层完整性,并进一步验证电气与机械性能。
四、第三步:建立超声波锡焊操作流程
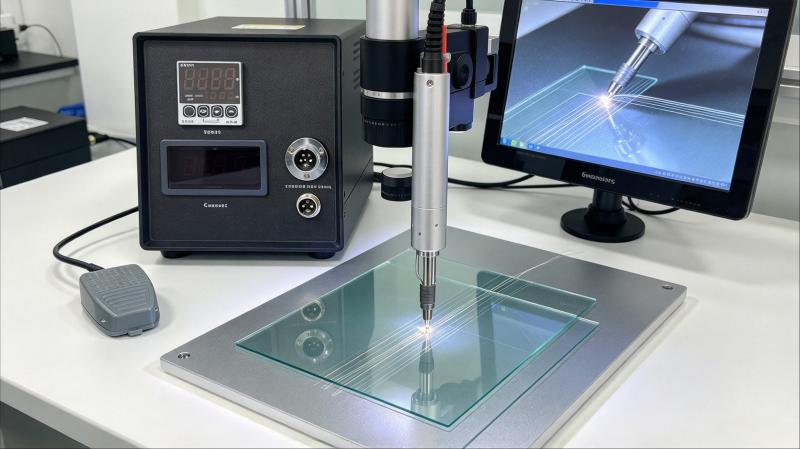
在完成材料确认后,可按设备要求制定初步操作流程。
1. 样品清洁与定位
确保焊接区域没有影响连接的油污、灰尘或残留物。清洁方法必须兼顾 ITO 膜层的耐受性,避免使用未经确认的溶剂或机械擦拭方式。
将玻璃固定在适当的夹具上,避免焊接过程中产生不必要的位移或局部应力。
2. 焊料与导线准备
根据工艺方案准备超声波专用焊料及导线端部。导线应定位于设计指定的导电区域,避免焊料扩展到相邻电极或其他不允许接触的位置。
3. 设定焊接参数
根据设备与材料的实际情况,逐步调整加热条件、超声作用时间、机械接触状态及其他可控参数。
ITO 膜层和玻璃基材对热与机械作用均有一定限制,因此应避免未经验证地提高功率、延长处理时间或施加过大压力。
4. 完成焊接并冷却
焊接结束后,应让连接部位在合适条件下冷却,再进行外观和电气检查。不要在焊点尚未稳定时施加不必要的拉扯或弯折。
五、第四步:检验焊点与连接可靠性
完成焊接后,建议从三个层面进行检查。
外观检查: 查看玻璃是否存在裂纹、崩边或其他损伤,ITO 涂层是否出现异常变化,焊料是否形成符合要求的连接形貌。
电气检查: 测量连接电阻,并确认其满足产品设计要求。对于电子秤产品,还应结合整机电路检查连接是否影响信号传输和功能稳定性。
机械与环境检查: 根据实际使用条件,开展导线拉力、弯折、振动及必要的温湿度或温度循环测试。具体测试方法和接受标准应由产品设计及质量团队确定。
六、第五步:评估量产导入条件
实验室样品通过并不代表量产工艺已经成熟。正式导入前,应验证不同批次 ITO 玻璃、不同导线规格和不同操作人员下的工艺一致性。
同时需要评估工装定位、作业节拍、检验方式、返修流程及人员培训。若后续需要提高产能,还应评估工位布局、设备配置和工艺自动化的可行性。
对于现有采用导电布与导电扣的电子秤生产线,建议先在不影响现有生产的条件下进行小批量试验,以可靠性数据和实际成本作为切换依据。
七、总结
ITO 玻璃直接焊线涉及材料、连接结构、焊接工艺和质量验证多个环节。超声波锡焊为减少过渡连接结构提供了候选技术路线,但是否适合特定电子秤产品,需要通过实际材料测试和完整的可靠性验证来确认。
瀚翎科学可协助研发团队围绕 ITO 玻璃与导线的连接需求开展样品焊接评估,帮助确定后续工艺开发方向。
瀚翎科学仪器可协助讨论试焊方案
瀚翎科学仪器工程师曾对客户提供的ITO玻璃样品进行导线焊接测试,客户对当时的试焊结果表示满意。此类反馈适用于对应样品和条件,正式导入前仍应完成自身产品的验证。查看低温焊接设备信息。
联系电话:18918712959