焊接应力消除的常用方法,哪种最适合你的生产需求
焊接应力消除的常用方法,哪种最适合你的生产需求 – 上海瀚翎
焊接应力是焊接件生产中无法避免的问题,若不及时消除,会导致工件变形、开裂、精度下降,埋下生产隐患。目前工业生产中,焊接应力消除的常用方法主要有超声波法、热时效法、振动时效法、超声冲击法四种,每种方法的工艺特性、优缺点及适用场景差异显著,企业若盲目选择,易出现处理效果不佳、成本浪费、适配性差等问题。上海瀚翎科学仪器有限公司结合各方法的行业应用实际,详细梳理每种方法的核心特点、优缺点及适用场景,帮企业精准匹配生产需求,选对最适合的应力消除方法,兼顾处理效果与生产效益。
第一种:超声波法(常温物理法)
核心原理是利用高频超声波能量,促使工件内部残余应力均匀释放、重新分布,属于常温纯物理处理,无需高温加热,不会改变工件金相组织与力学性能。优点是高效快捷,处理效率较传统热时效提升40%以上,能耗低、无污染物排放,适配多种材质,且操作便捷、设备轻量化,可灵活适配现场作业;缺点是对厚壁工件内部应力消除效果略逊于热时效,需精准调试参数。适用场景:批量生产的薄壁、精密工件,以及对环保、效率要求高的机械制造、电子零部件等领域。上海瀚翎超声波设备参数精准可调,可适配不同材质工件,兼顾效率与效果。第二种:热时效法(传统高温法)
核心原理是通过可控高温加热(550-650℃)与缓慢冷却,利用金属高温塑性变形特性,释放残余应力并重新分布。优点是应力消除彻底,可实现工件整体应力均化,消除率达80%-95%,适配厚壁、复杂结构工件;缺点是能耗极高、处理周期长,高温会导致工件氧化、脱碳,损伤表层性能,且设备投入大、需固定车间,不符合绿色生产趋势。适用场景:少量厚壁、高应力要求的压力容器、重型机械构件,对环保、效率要求较低的场景。
第三种:振动时效法(常温物理法)
核心原理是通过激振器产生振动,使工件内部残余应力与振动应力叠加,达到材料屈服极限后发生微小塑性变形,从而松弛应力。优点是设备轻便、能耗低,处理周期短(20-40分钟),可现场作业,无需高温,不损伤工件;缺点是应力消除效果不稳定,易出现“假时效”“误时效”问题,对操作专业性要求高,仅能消除部分残余应力,不适配精密工件。适用场景:大型钢结构、机床床身等对精度要求不高的大件工件,以及批量生产中对消除效果要求适中的场景。
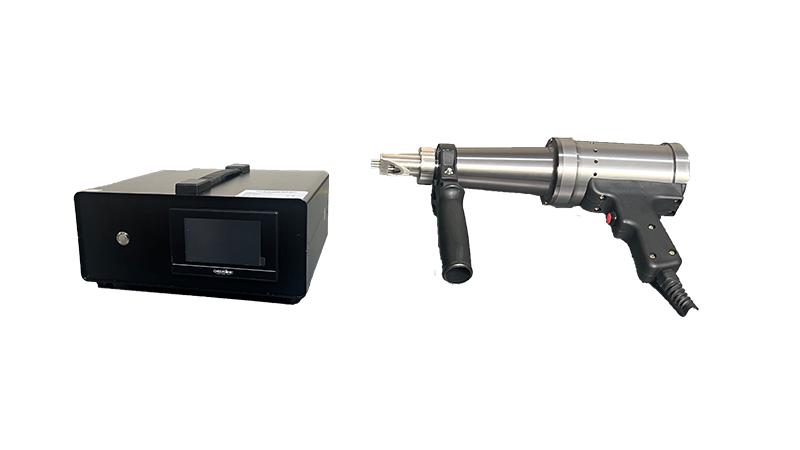
第四种:超声冲击法(常温物理法)
核心原理是利用大功率超声波推动冲击头,高频冲击焊缝及热影响区,形成有益压应力层,精准消除应力集中。优点是精准性强,可针对性处理焊趾、焊缝根部等应力集中部位,消除率达85%-99.8%,能提升焊接接头疲劳寿命,便携灵活,适配现场、高空、狭小空间作业,环保无损伤;缺点是对整体应力均化效果不如超声波法、热时效法,不适配需整体消除应力的复杂工件。适用场景:钢结构、桥梁、风电塔筒等大型构件的现场焊缝处理,以及对焊缝应力消除要求高的场景。
选型总结:追求高效环保、适配多场景,优先选超声波法或超声冲击法(上海瀚翎可提供两种设备,按需适配);少量厚壁、高要求构件,可选用热时效法;大件、低精度、批量生产,可选用振动时效法。企业选型时,需结合自身工件材质、厚度、精度要求及生产场景,兼顾效率、成本与环保。上海瀚翎科学仪器有限公司可提供一对一选型指导,旗下超声波、超声冲击设备性能稳定,适配各类场景,助力企业选对方法、高效消除焊接应力,降低生产成本。
联系电话:18918712959