超声冲击处理对焊接接头疲劳寿命及裂纹萌生行为的影响
一、实验概述
焊接接头的疲劳性能是评价焊接结构服役可靠性的重要指标。焊趾几何形貌、局部应力集中、焊接残余应力、表面缺陷及材料微观组织等因素,均可能影响疲劳裂纹的萌生与扩展。
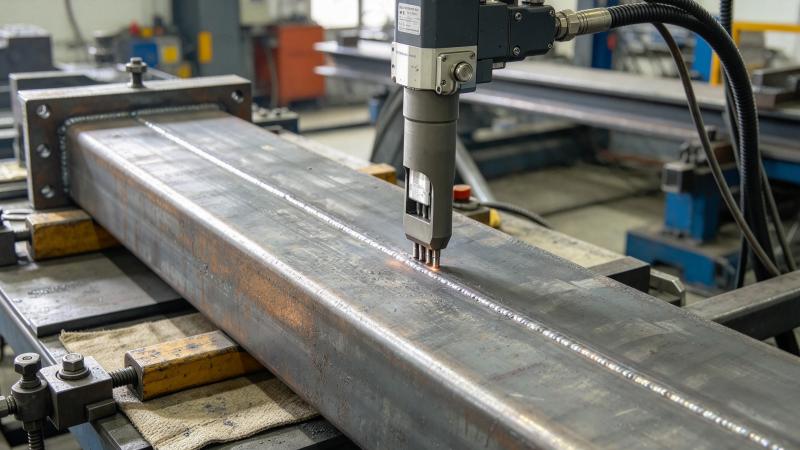
超声冲击处理(Ultrasonic Impact Treatment,UIT)通过高频机械冲击诱导金属表层塑性变形,可能改变表层残余应力状态、焊趾过渡形貌及局部力学性能,从而影响焊接接头的疲劳行为。
本实验通过设置未经处理组与超声冲击处理组,在不同应力水平下开展循环加载试验,构建S–N曲线,并结合裂纹观测和断口分析,研究超声冲击处理对焊接接头疲劳寿命及失效机制的影响。
二、实验目的
- 比较未经处理与经超声冲击处理的焊接接头在循环载荷作用下的疲劳寿命。
- 建立不同应力水平下的S–N曲线,分析处理前后疲劳性能的变化。
- 研究疲劳裂纹萌生位置、裂纹扩展路径及断口形貌的差异。
- 结合残余应力、表面形貌和微观组织测试结果,分析超声冲击处理影响疲劳性能的可能机制。
- 评价不同工艺参数对疲劳性能的影响,为焊接结构强化工艺优化提供实验依据。
三、实验原理
焊接接头在循环载荷作用下,可能在焊趾、焊根或其他应力集中区域发生疲劳裂纹萌生。随着循环载荷持续作用,裂纹逐步扩展,最终可能导致试样断裂。
超声冲击处理可能通过以下途径影响焊接接头疲劳性能:
- 残余应力调控:在表层形成有利的残余压应力状态,降低裂纹萌生及早期扩展的驱动力。
- 几何形貌改善:在适当处理条件下改善焊趾过渡形貌,降低局部应力集中。
- 表层加工硬化:通过塑性变形改变近表层的局部力学性能。
- 微观组织变化:通过位错结构、晶界及局部组织变化影响裂纹萌生行为。
上述作用并不一定同时发生,其实际效果受到材料、焊接质量、初始残余应力、处理参数及加载条件等因素影响。因此,需要通过疲劳试验和断口分析进行验证。
四、实验设备与材料
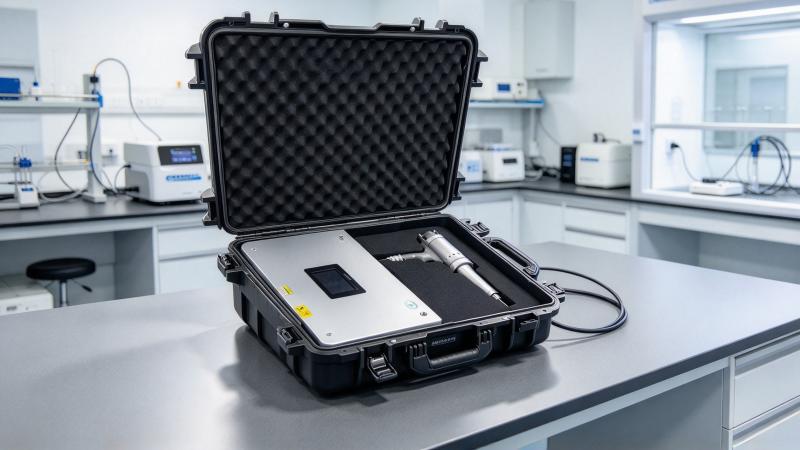
- 超声冲击处理设备:用于对焊接接头指定区域实施表面处理。
- 疲劳试验机:可采用符合试样和加载要求的伺服液压或电动疲劳试验机。
- 疲劳试验夹具:用于稳定装夹试样,保证载荷传递和对中条件。
- 数据采集系统:用于记录载荷、位移及循环次数。
- 光学显微镜或裂纹观测系统:用于观察裂纹萌生与扩展。
- 扫描电子显微镜(SEM):用于观察疲劳断口、裂纹源及扩展区域。
- 残余应力测试设备:用于分析疲劳性能变化与残余应力之间的关联。
- 表面形貌测试设备:用于测量焊趾几何特征及处理前后的表面状态。
- 焊接试样:建议采用相同材料批次、相同焊接工艺及相同几何尺寸的焊接接头试样。
五、实验方案设计
5.1 试样分组
建议设置以下实验组:
- F0组:未经超声冲击处理,作为基准对照组。
- F1组:采用预先确定的超声冲击参数进行处理。
- F2组:采用较低处理强度。
- F3组:采用中等处理强度。
- F4组:采用较高处理强度。
如果试样数量有限,可以先开展F0组与F1组的对比实验,验证工艺是否具有可重复的疲劳性能影响,再进一步研究不同参数。
建议初步筛选阶段每个工艺条件准备3–5个独立试样。正式建立S–N曲线时,应在多个应力水平下设置适当数量的重复试样,并根据预期数据离散性、统计分析要求及采用的试验标准确定样本量。
5.2 试样类型与加载方式
可根据研究目标选择横向焊接接头试样、纵向焊接接头试样或适用的标准化疲劳试样。
横向焊接接头试样适合研究焊趾疲劳裂纹萌生及焊接接头整体疲劳性能。采用标准化试样时,应注意加工过程可能改变原始焊趾几何形貌及残余应力状态。
加载方式可根据试验机能力和研究目标选择轴向拉—拉或拉—压疲劳试验。针对实际工程焊接接头,建议选择与目标服役状态相匹配的加载模式。
六、实验步骤
6.1 试样制备与初始检查
- 按照统一焊接工艺制备焊接接头,记录材料牌号、板厚、焊接方法及焊接参数。
- 采用统一尺寸和加工方法制备疲劳试样,避免额外加工损伤影响焊趾区域。
- 检查焊缝外观及几何尺寸,记录焊趾角度、焊趾半径、咬边及其他表面缺陷。
- 必要时开展无损检测,确保试样初始质量具有可比性。
- 对代表性试样进行残余应力及表面粗糙度测量,建立初始状态记录。
6.2 超声冲击处理
按照预定参数对实验组试样进行处理,统一处理区域、移动速度、覆盖率和冲击针状态。
处理后再次检查焊趾形貌和表面质量,记录是否出现异常压痕、表面损伤或其他可能影响疲劳寿命的变化。
对照组不进行超声冲击处理,但应尽可能保持其他试样准备、储存及测试流程一致。
6.3 疲劳试验参数设定
试验前应明确以下参数:
- 加载模式及载荷方向。
- 最大载荷、最小载荷及应力幅。
- 应力比R。
- 加载频率。
- 试验环境及温度。
- 疲劳失效判据及试验终止条件。
- 试样断裂位置的判定规则。
应力比定义为:
R = σmin / σmax
应力幅定义为:
σa = (σmax − σmin) / 2
对于具有复杂几何形貌的焊接接头,应明确采用名义应力、结构应力或其他规定的应力指标,并在各组中保持一致。不同应力定义下的数据不应未经说明直接混合。
加载频率应根据材料、试样尺寸、设备能力及适用试验标准确定,并注意试样发热对疲劳行为的潜在影响。
6.4 疲劳寿命测试
- 安装试样,检查夹具稳定性及加载对中情况。
- 按预定应力水平开展循环加载。
- 实时记录载荷、循环次数及试验机运行状态。
- 条件允许时,采用光学观测、应变监测或其他适当方法观察裂纹萌生过程。
- 记录达到预定失效判据时的循环次数。
- 对达到规定终止循环次数但未发生失效的试样,按照预定规则记录为未失效或删失数据。
- 记录断裂位置、宏观断裂特征及是否存在异常失效因素。
疲劳试验应配备必要的防护装置,并遵循设备安全操作要求。
七、S–N曲线构建与数据分析
S–N曲线用于描述应力水平S与疲劳寿命N之间的关系。对于适用的金属疲劳数据,可以采用以下经验表达形式:
log₁₀N = A − m log₁₀S
其中,N为疲劳寿命,通常以循环次数表示;S为实验中统一定义的应力指标;A和m为根据试验数据拟合得到的参数。
该表达式属于常见的经验拟合形式,是否适用应根据数据分布、失效模式及拟合结果判断。对于存在未失效试样、明显疲劳极限特征或多种失效机制的情况,应采用适当的统计模型或试验标准规定的方法。
7.1 主要评价指标
- 指定应力水平下的疲劳寿命。
- 指定寿命条件下的疲劳强度。
- 处理前后S–N曲线及其拟合参数。
- 疲劳寿命的离散性及统计置信区间。
- 疲劳裂纹萌生位置及扩展路径。
- 断口形貌及失效机制。
- 残余应力、焊趾形貌与疲劳性能之间的关联。
对于相同应力水平,可以比较处理组与对照组的代表性疲劳寿命。寿命提升率可表示为:
ηN = [(Nt − N0) / N0] × 100%
其中,Nt为处理组的代表性疲劳寿命,N0为对照组的代表性疲劳寿命。
计算时应明确代表性寿命的统计定义。若数据存在较大离散性或未失效试样,应采用适合数据分布的统计方法,避免仅依靠简单平均值作出结论。
7.2 疲劳断口与裂纹行为分析
试验结束后,利用光学显微镜及SEM观察断口,重点分析:
- 裂纹源是否位于焊趾、焊根或其他区域。
- 是否存在多个裂纹萌生源。
- 疲劳裂纹扩展区及最终断裂区的形貌特征。
- 是否存在夹杂、气孔、咬边等缺陷诱发的裂纹。
- 处理区域是否存在局部损伤,以及裂纹是否由处理边缘或其他缺陷位置萌生。
疲劳条带并非所有材料及断口条件下都能清晰观察到,因此应综合断口形貌、宏观断裂特征及必要的补充检测进行判断。
八、预期结果与讨论
合理的超声冲击处理可能改善焊接接头疲劳性能,表现为相同应力水平下疲劳寿命延长、S–N曲线向较高寿命方向移动,或裂纹萌生位置及扩展行为发生变化。
然而,疲劳寿命的变化受到材料、焊缝质量、应力比、加载模式、处理覆盖率及初始残余应力等因素影响,不能在没有实测数据的情况下预先设定固定的寿命提升比例。
实验中应重点分析以下情况:
- 如果疲劳寿命提高,应进一步研究其与残余压应力、焊趾形貌及表层加工硬化的关联。
- 如果疲劳寿命变化不明显,应检查初始缺陷、残余应力状态、工艺参数及样本量是否限制了处理效果的判断。
- 如果疲劳寿命降低,应检查处理是否引入表面缺陷、过度粗糙化或其他不利因素,并分析裂纹源是否发生变化。
九、实验结论与预期成果
实验完成后,应重点回答:
- 超声冲击处理是否显著改变了焊接接头的疲劳寿命?
- 不同应力水平下的处理效果是否一致?
- S–N曲线及其统计特征是否发生变化?
- 疲劳裂纹萌生位置、断口形貌及失效机制是否发生改变?
- 残余应力、微观组织与疲劳性能之间能否建立具有实验依据的关联?
预期成果包括疲劳寿命数据库、S–N曲线、裂纹萌生及断口图谱、疲劳性能统计报告,以及超声冲击处理工艺优化建议。
本实验可为焊接接头疲劳性能研究、超声冲击处理工艺评价及焊接结构表面强化应用提供实验依据。