超声冲击处理对焊接接头残余应力的影响
一、实验概述
超声冲击处理(Ultrasonic Impact Treatment,UIT)是一种利用高频机械冲击诱导金属表层塑性变形的表面强化技术。该技术可用于研究焊接接头残余应力的调控、表层力学状态变化及焊接结构疲劳性能改善等问题。
本实验通过对相同焊接工艺制备的试样实施不同超声冲击处理,结合X射线衍射法(XRD)或盲孔法测量残余应力,研究不同处理参数对焊缝、焊趾及热影响区残余应力分布的影响,为焊接结构强化工艺优化提供实验依据。
二、实验目的
- 测量焊接接头未经处理时的残余应力,建立初始应力分布基准。
- 研究不同超声冲击强度及处理时间对残余应力变化的影响。
- 分析焊缝、焊趾、热影响区及母材区域的残余应力分布规律。
- 评估超声冲击处理对焊趾表面残余拉应力的调控效果。
- 为后续焊接接头疲劳性能测试及工艺参数优化提供数据支持。
三、实验原理
焊接过程中,局部热输入、材料热膨胀与收缩以及结构约束会导致不均匀塑性变形,从而在焊缝及热影响区形成复杂的残余应力场。焊趾等几何不连续区域还可能存在较高的应力集中。
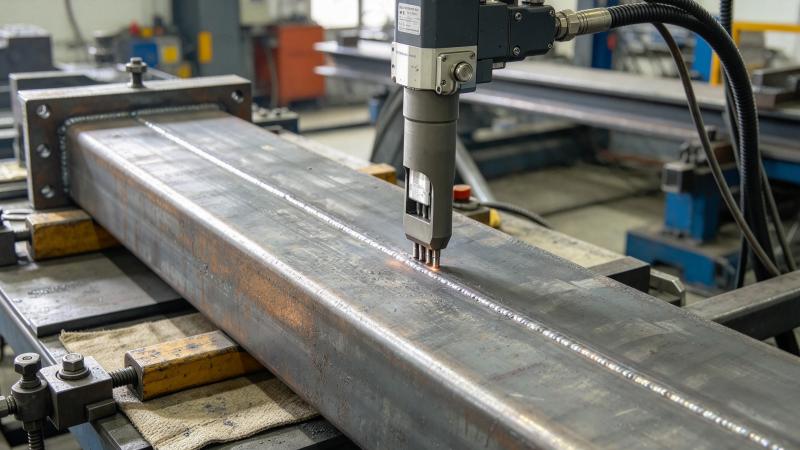
超声冲击处理通过冲击针与金属表面的高频机械接触,使材料表层发生局部塑性变形。合理的处理参数可能使表层形成残余压应力,并改变近表层的应力分布及梯度。
需要注意的是,超声冲击处理并不意味着所有区域的残余应力都会降低。表层应力状态的变化可能伴随周围区域的应力重新分配,实际效果与材料性质、初始残余应力、焊接工艺、冲击强度及处理覆盖率等因素有关,必须通过实验测量进行验证。
四、实验设备与材料
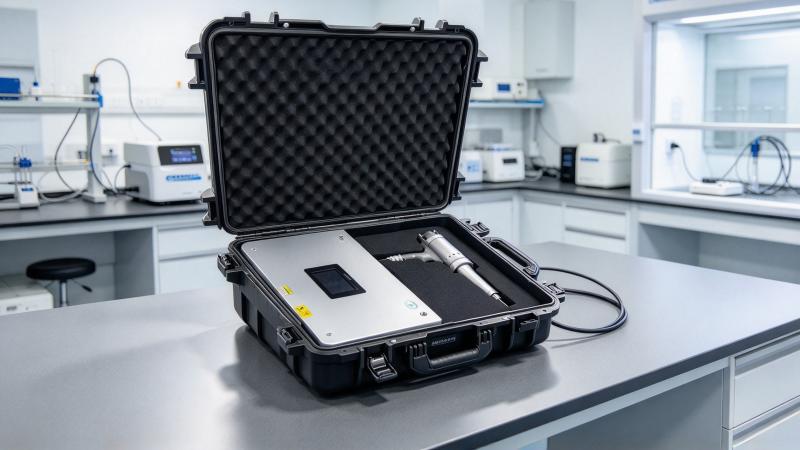
- 超声冲击处理设备:用于对焊接接头指定区域实施可控冲击处理。
- X射线衍射残余应力分析仪:用于测量试样表面残余应力。
- 盲孔法残余应力测试系统:用于测量一定深度范围内的残余应力。
- 金相制样设备:用于试样切割、研磨及抛光。
- 表面形貌或粗糙度测试设备:用于分析处理前后的表面状态。
- 焊接试样:建议选用同一批次、相同材料及相同焊接工艺制备的钢制对接焊或角焊试样。
XRD主要用于表面及近表层残余应力分析;盲孔法属于局部半破坏性测量方法。两种方法的测试深度和测量原理不同,数据分析时应明确区分。
五、实验方案设计
5.1 试样分组
建议设置以下实验组:
- G0组:未经超声冲击处理,作为对照组。
- G1组:低处理强度,固定处理时间。
- G2组:中等处理强度,固定处理时间。
- G3组:较高处理强度,固定处理时间。
- G4组:固定处理强度,较短处理时间。
- G5组:固定处理强度,中等处理时间。
- G6组:固定处理强度,较长处理时间。
以上分组为初步研究设计,具体参数应根据设备能力、材料性质及预实验结果确定。建议每组至少设置3个独立试样作为初步研究起点;正式研究应结合数据离散性和统计要求确定样本量。
5.2 工艺参数控制
为保证实验结果具有可比性,应统一冲击针规格、处理区域、扫描路径、移动速度、夹持方式及处理覆盖率。
实验过程中应记录设备设定功率或可重复的处理强度指标、处理时间、移动速度、处理宽度及设备运行状态。设备显示功率不一定等于试样实际吸收的机械能,因此不宜仅以功率值作为工艺效果的唯一评价依据。
六、实验步骤
- 试样制备:按照统一焊接工艺制备焊接接头,记录材料牌号、板厚、焊接方法及焊接参数。
- 初始检查:检查焊缝成形、表面缺陷及试样几何尺寸,必要时进行无损检测。
- 基准测量:在焊缝中心、焊趾两侧、热影响区及母材区域建立测点,测量初始残余应力。
- 超声冲击处理:按照预定实验分组实施处理,保持处理轨迹、接触条件及覆盖率一致。
- 处理后测量:在相同位置和相同测试条件下测量残余应力。
- 深度分析:对代表性试样开展适当的残余应力深度剖析,研究应力随深度的变化。
- 表面检测:记录处理前后的表面粗糙度、冲击痕迹及潜在表面损伤。
- 数据统计:比较各组残余应力变化量、组间差异及统计显著性。
采用XRD测量时,应记录测试方向、辐射源、衍射条件、材料弹性常数及数据拟合方法。进行逐层去除以测量应力深度分布时,还应考虑材料去除导致的残余应力重新分布。
七、数据处理与评价指标
设处理前残余应力为σ₀,处理后残余应力为σ₁。
残余应力变化量:
Δσ = σ₁ − σ₀
当初始残余应力不接近零时,可计算相对变化率:
η = [(σ₁ − σ₀) / |σ₀|] × 100%
当初始应力接近零或处理前后发生拉压应力状态转换时,应优先报告绝对应力变化量,并明确拉应力和压应力的符号约定。
主要评价指标包括:
- 焊趾纵向及横向残余应力。
- 焊缝、热影响区及母材区域的应力分布。
- 表面残余压应力的大小和分布范围。
- 残余应力随深度变化的趋势。
- 不同处理参数下的应力变化及数据离散性。
- 处理前后的表面粗糙度和损伤情况。
可根据数据分布及实验设计采用方差分析等统计方法,评估不同工艺参数的影响。
八、预期结果与讨论
在适当工艺条件下,超声冲击处理可能使焊趾表层残余应力向压应力方向转变,或降低原有残余拉应力,并改变近表层的应力分布。
处理强度和时间对结果的影响可能存在非线性关系。处理不足可能无法产生明显的应力调控效果,而处理过强或时间过长则可能引起表面损伤、粗糙度增加或局部应力重新分配。
因此,应结合残余应力、表面形貌和材料损伤等指标综合评价工艺效果,而不能简单认定功率越大、处理时间越长,效果就越好。
九、实验结论与预期成果
实验完成后,应根据实际测量数据回答以下问题:
- 超声冲击处理是否显著改变了焊接接头的残余应力?
- 哪个区域的应力变化最明显?
- 不同处理参数对残余应力调控效果有何影响?
- 残余压应力的分布范围及作用深度如何?
- 哪组工艺在应力调控效果与表面质量之间具有较好的平衡?
预期成果包括焊接接头残余应力分布图、不同工艺参数对比图、表面形貌对比数据,以及超声冲击处理残余应力调控实验报告。
本实验可为焊接结构残余应力研究、超声冲击工艺优化及后续疲劳性能验证提供基础数据。