焊接应力消除在钢结构中的应用,提升结构安全性
焊接应力消除在钢结构中的应用,提升结构安全性 – 上海瀚翎
钢结构凭借强度高、跨度大、施工便捷等优势,广泛应用于桥梁、建筑、风电、港口等核心领域,其焊接质量直接决定结构的稳定性与服役安全性。钢结构焊接过程中,高温熔化与冷却收缩的不均匀性,会在焊缝及热影响区产生大量残余拉应力,这是导致钢结构焊缝开裂、变形、强度下降的主要诱因,长期服役下易引发结构失稳,埋下严重安全隐患。焊接应力消除作为钢结构生产的关键工序,可从根源上消除残余应力,强化焊接接头性能,显著提升钢结构稳定性与安全性,延长服役寿命。上海瀚翎科学仪器有限公司结合钢结构焊接生产实际,详解焊接应力消除的应用流程、处理效果,助力企业规范工艺,筑牢钢结构安全防线。
钢结构焊接应力消除的核心需求是“彻底、高效、适配现场”,常用超声冲击、超声时效等常温物理处理工艺,相较于传统热时效,无需高温加热,不会改变钢结构材质力学性能,也不会造成构件变形、氧化,适配大型钢结构、现场施工等复杂场景,可直接在施工点位作业,大幅提升作业便捷性,完美契合钢结构焊接生产特性。
结合钢结构生产实际,焊接应力消除应用流程规范可落地,核心分为四步,适配各类钢结构构件(钢箱梁、钢柱、钢梁等)。第一步,焊后预处理,待钢结构焊接件冷却至常温,彻底清理焊缝及周边焊渣、铁锈、油污,确保构件表面平整,避免杂质影响应力消除效果;同时检查应力消除设备状态,确认各部件连接牢固,上海瀚翎超声类设备可快速完成空载自检,适配现场施工需求。
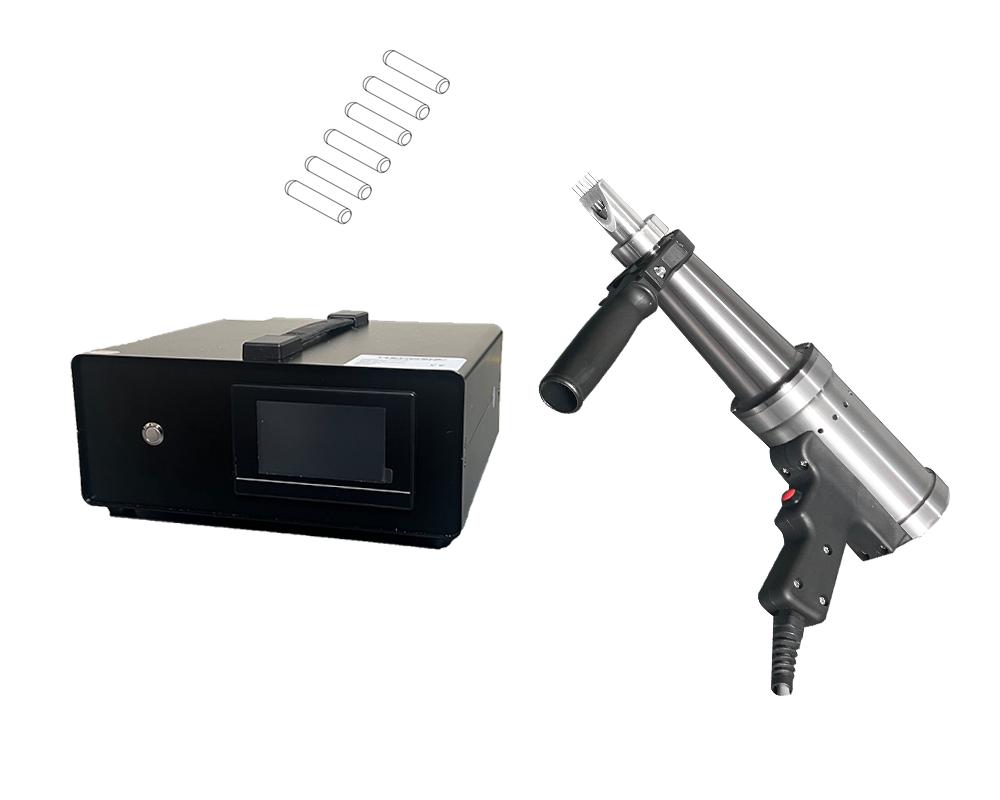
第二步,参数精准调试,结合钢结构材质(Q345、Q390B等常用钢材)与构件厚度,设定适配参数:对于厚度8-20mm的钢结构构件,选用1200-1500W功率、18-22kHz频率;对于薄壁构件,选用800-1000W功率,避免冲击过度导致构件变形;对于焊缝密集、应力集中部位,适当提升功率,确保应力彻底消除。
第三步,精准处理作业,操作人员手持上海瀚翎轻量化设备,匀速冲击焊缝及热影响区,重点强化焊趾、焊缝根部等应力集中部位,移动速度控制在5-8cm/min,应力集中处可重复冲击1次,确保超声能量均匀渗透,实现残余应力高效消除。对于大型钢结构高空、狭小空间作业,设备便携灵活,可灵活伸入作业区域,无需转运构件,大幅提升作业效率。
第四步,效果检测验收,采用盲孔法检测残余应力,确认消除率达80%以上,同时检查钢结构构件无变形、焊缝无裂纹,符合GB/T 33163-2016《金属材料残余应力超声冲击处理法》及钢结构行业相关标准,合格后即可进入下一工序。
焊接应力消除的应用,对提升钢结构安全性与稳定性效果显著,可从根源上规避安全隐患。经上海瀚翎超声类设备处理后,钢结构焊缝残余拉应力可转化为有益压应力,形成2-3mm深的压应力强化层,有效抑制焊缝开裂、构件变形,使焊接接头疲劳寿命延长5倍以上。某大型桥梁钢结构项目中,采用超声冲击处理后,钢结构焊缝开裂风险降低85%,构件变形量控制在0.05mm以内,大幅提升了桥梁服役的安全性与稳定性。
此外,焊接应力消除还能提升钢结构的抗腐蚀、抗疲劳性能,减少后期维护成本,尤其适配户外、高空、重载等恶劣服役环境的钢结构,延长其使用寿命,降低停机检修损失。上海瀚翎科学仪器有限公司的超声冲击、超声时效设备,可精准适配各类钢结构焊接应力消除需求,提供标准化应用方案与专业技术指导,助力企业规范工艺、提升钢结构质量,筑牢结构安全防线,推动钢结构行业高质量发展。
联系电话:18918712959