18918712959
上海瀚翎致力于研发、生产、销售科学仪器
联系我们

About Hankopqk@ling169

This author has not yet filled in any details.
So far Hankopqk@ling169 has created 1025 blog entries.

靶材绑定工艺对比:锡焊、普通铟焊与超声波涂铟如何选择

靶材绑定工艺对比:锡焊、普通铟焊与超声波涂铟如何选择 靶材绑定工艺会影响界面热传递、工件平整度、材料兼容性和生产过程管理。锡基焊料、普通铟焊和超声波辅助涂铟各有适用条件,不能只按材料价格或设备名称作决定。靶材制造团队应从靶材与背板组合、工作温度、接合面积、允许热预算、维修方式和验收标准出发,比较工艺是否满足项目要求。 锡焊工艺的考量 锡基焊料在许多电子连接场景中较常见,但靶材绑定需要重点确认焊料的热学特性、服役环境、润湿性和与基材的兼容性。不同合金配方的熔化区间、机械特性和界面反应存在差异;若工艺涉及助焊剂,还需要管理残留与清洁。不能因为某种焊料容易获得,就默认其适合所有靶材或工作条件。 普通铟焊的考量 铟具有较软的材料特性,常被用于需要特定界面适应性的连接场景。普通铟焊的结果会受表面氧化、预热、铟材铺展、施力和冷却条件影响。人工操作灵活,但大面积涂层可能面临厚度不均、局部未润湿和过程差异。对铟材用量、边缘堆积和清洁流程的管理,也是工艺成本的一部分。 超声波涂铟的考量 超声波辅助方法把机械振动引入界面处理,有助于扰动氧化层并改善接触条件,为某些材料组合探索无助焊剂或更可控的涂覆路线提供可能。其适用性仍需通过试样确定,且需要关注工具端状态、振动传递、温度、移动速度和夹具设计。设备化并不等于自动保证孔隙率、结合强度或热传导指标,所有关键指标都应有对应检验方法。 建立适合项目的对比矩阵 建议按材料兼容性、温度窗口、涂层厚度控制、界面缺陷、工件变形风险、清洁步骤、材料损耗、自动化程度和维护要求建立对比表。先用代表性工件进行小批量试样,记录每种路线的参数、外观、测量结果和异常,再依据项目验收标准作选择。若靶材材质、背板尺寸或使用条件改变,应重新确认工艺,而不是沿用其他项目结论。 [...]
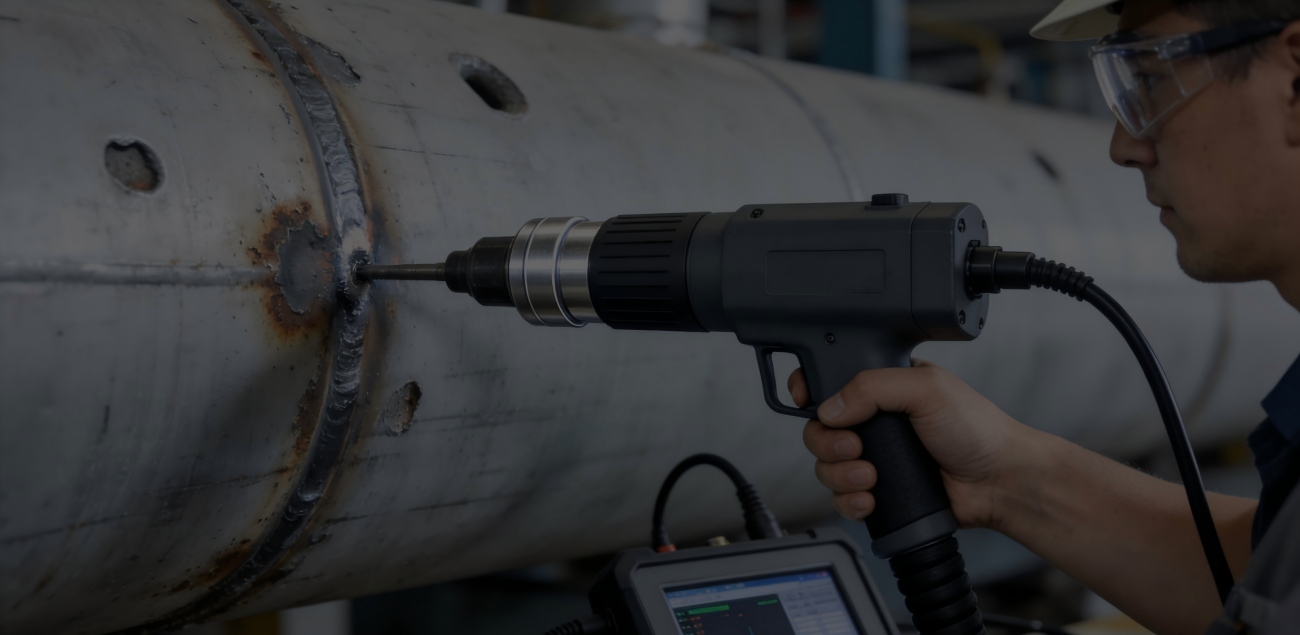
焊接应力消除的操作技巧,提升消除效果

焊接应力消除的操作技巧,提升消除效果 焊接应力消除的操作技巧,提升消除效果 - 应力效果 - 上海瀚翎 焊接应力消除的效果,不仅取决于设备性能,更依赖规范的操作技巧。很多企业虽配备了优质的应力消除设备,却因操作不规范、技巧不当,导致应力消除不彻底、工件变形、效率低下等问题,无法充分发挥设备价值。结合超声冲击、超声时效、热时效三种常用消除方法的特点,上海瀚翎科学仪器有限公司总结一套通用操作技巧,涵盖操作时机、设备调试、处理顺序等核心环节,给出针对性操作建议,帮助操作人员快速掌握技巧,提升应力消除效果,保障工件质量,降低返工成本。 技巧一:把控最佳操作时机,奠定良好基础 操作时机是提升应力消除效果的前提,需结合不同消除方法精准把控,核心原则是“应力未稳定、无二次应力”。超声冲击、超声时效(常温物理法),最佳时机为焊接后工件冷却至常温(20-30℃),薄壁工件冷却2-4小时即可,厚壁、复杂工件冷却6-8小时,确保工件内外温度一致,避免高温处理引发应力反弹;热时效(高温法),最佳时机为焊接后48小时内,可利用工件余热降低能耗,避免拖延过久导致应力固化,增加消除难度。切忌焊接后立即处理(温差大易产生二次应力)或拖延超过72小时(应力稳定难消除)。 技巧二:精准调试设备参数,适配工件需求设备参数调试是否合理,直接决定应力消除效果,需结合工件材质、厚度及消除方法灵活调整。超声时效设备:薄壁工件(<8mm)选用800-1000W功率、22-25kHz频率;中厚壁工件(8-20mm)选用1000-1500W功率、18-22kHz频率,侧重整体应力均化。超声冲击设备:焊缝、应力集中部位处理,选用1200-1500W功率,焊趾等重点区域可适当提升功率,确保能量渗透;精密工件需降低功率,避免损伤。热时效设备:控制升温速度50-100℃/h、冷却速度≤50℃/h,保温温度550-650℃,厚壁工件延长保温时间。上海瀚翎超声类设备支持参数记忆功能,常用参数可一键调用,减少调试误差。 [...]

超声波电烙铁与超声波涂铟机有什么区别?原理、工件与应用场景

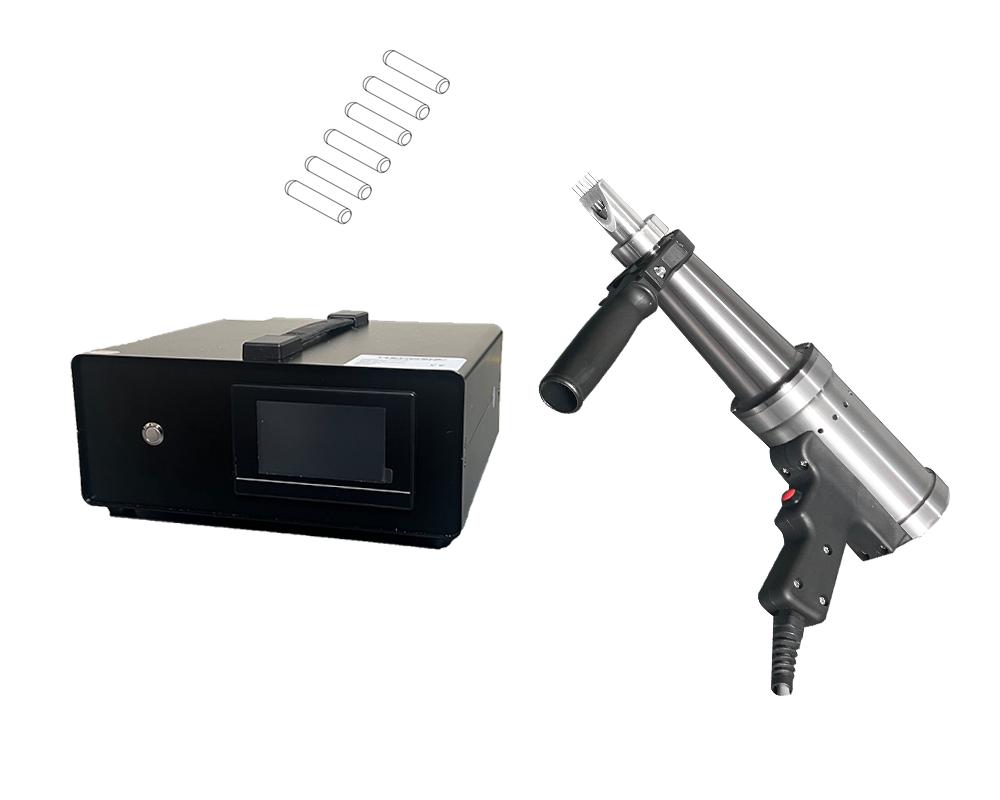
超声波电烙铁与超声波涂铟机有什么区别?原理、工件与应用场景 超声波电烙铁和超声波涂铟机都可能利用超声振动辅助焊料与基材形成接触,但两者的工艺目标和典型操作方式并不完全相同。研发团队若只根据设备名称判断,很容易忽略工件尺寸、涂覆面积、焊料种类和过程重复性要求。选型时应先明确是进行局部焊接、表面上锡或涂覆,还是需要在较大靶材表面形成相对均匀的铟层。 超声波电烙铁的主要定位 超声波电烙铁通常以手持或工具端方式对局部区域施加热量与超声振动,适合评估小面积连接、局部润湿以及某些传统方法较难处理的材料表面。超声作用可帮助扰动界面氧化层,减少对化学助焊剂的依赖;不过,是否能实现无助焊剂连接取决于材料、表面状态、焊料和操作窗口。对于不同形状的零件,还需考虑工具接近性、接触角度与操作者的一致性。 超声波涂铟机的主要定位 超声波涂铟机更侧重铟材料的铺展与涂覆过程,常用于评估靶材绑定相关的铟层制备。与局部点焊相比,涂覆作业更关注大面积覆盖、铟层厚度、移动路径、供料稳定性和工件平整度。若目标是靶材与背板绑定,夹具定位、加热均匀性和界面检查同样重要。设备是否支持特定尺寸、材料或自动化动作,应以实际配置和试样结果为准。 如何根据工艺场景选择? 若项目以局部焊点、边缘连接或小工件试验为主,可先评估超声波电烙铁的操作范围;若关注靶材大面积铟层、涂覆路径与重复性,则应重点讨论超声波涂铟设备的夹持、行程、加热和测厚方案。对铜、陶瓷、玻璃、硅或其他异种材料,不应假设同一工具端和温度设置都适用。应将材料组合、接合面积、厚度要求、允许热预算和检测方法作为选型输入。 常见问题 FAQ [...]

焊接应力消除设备的日常维护,降低使用成本

焊接应力消除设备的日常维护,降低使用成本 焊接应力消除设备的日常维护,降低使用成本 - 上海瀚翎 焊接应力消除设备(超声波、超声冲击、热时效设备等)是工业生产中保障焊接件质量的核心装备,其运行稳定性与使用寿命直接关系到生产效率与使用成本。很多企业因忽视日常维护,导致设备故障频发、易损件更换频繁,不仅增加耗材与维修支出,还会因设备停机影响生产进度,变相提升生产成本。上海瀚翎科学仪器有限公司结合各类焊接应力消除设备的特性,梳理一套通用且易操作的日常维护方法,涵盖设备清洁、线路检查、参数校准等核心环节,帮助企业规范维护流程,延长设备使用寿命,从根源上降低使用成本。 一、通用维护:设备清洁,筑牢运行基础 无论超声波、超声冲击还是热时效设备,清洁都是日常维护的基础,可有效减少杂质堆积对设备部件的损耗。每次作业结束后,需及时清洁设备表面及核心部件:对于超声类设备(超声波、超声冲击),用干净软布擦拭冲击头、换能器表面,去除焊渣、灰尘、油污,避免杂质影响能量传导,若表面有顽固油污,可蘸取中性清洁剂擦拭,切勿用坚硬工具刮擦,防止损坏部件;对于热时效设备,清洁炉体内部及加热元件,去除氧化皮与杂物,避免影响加热均匀性,同时清理设备散热口,确保散热通畅。 定期(建议每周1次)对设备整体进行全面清洁,清理设备角落的灰尘与杂物,检查设备外壳有无破损、掉漆,及时修补,防止设备受潮、腐蚀。上海瀚翎超声类设备采用防污设计,清洁便捷,可大幅节省维护时间。 二、核心维护:线路与部件检查,规避故障隐患 线路与核心部件的完好性,是设备正常运行的关键,需重点检查、定期保养。每日作业前,快速检查设备电源线、信号线、连接线是否有破损、老化、断裂现象,接口是否松动、接触不良,尤其超声冲击设备的手持连接线,需检查有无磨损、折断,避免漏电或能量传导异常。 [...]

超声波涂铟机在溅射靶材绑定中的应用:半导体与显示背板焊接

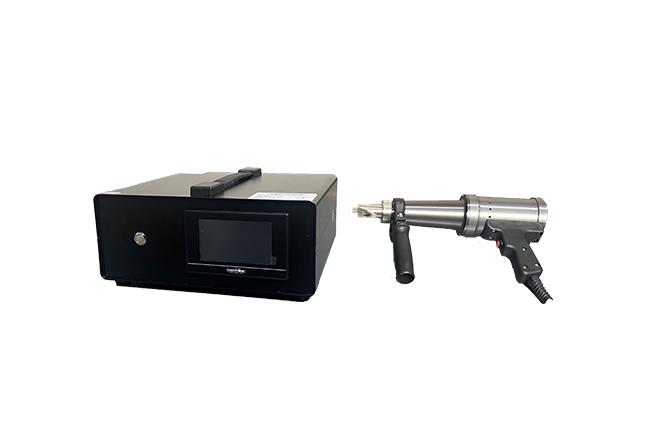
超声波涂铟机在溅射靶材绑定中的应用:半导体与显示背板焊接 溅射靶材需要与背板形成可靠连接,才能在设备运行时维持所需的机械支撑和热传递路径。半导体、平板显示及相关薄膜工艺所用靶材,可能在材质、尺寸、表面状态和允许热预算方面存在差异。对靶材制造团队来说,挑战不仅是完成绑定,还包括控制铟层厚度、减少界面缺陷、保证工件平整度,并使过程能被记录和复现。超声波涂铟机可以作为工艺开发选项,但具体适用性必须结合靶材与背板的组合评估。 靶材绑定过程的主要要求 铟层连续性与厚度 铟层承担界面填充和热接触作用。局部过薄可能造成接触不足,过厚或分布不均则可能影响间隙、平整度和材料消耗。实际厚度目标应依据工件设计和客户工艺要求制定,并通过合适的测量或检验方式确认,而不是采用未经验证的通用数值。 界面结合与热传递 靶材与背板之间的结合状态会受到表面氧化、污染、润湿特性、间隙及冷却应力影响。即使外观没有明显异常,内部仍可能存在孔隙或未结合区域。项目应预先明确需要验证的结合状态、热传导指标和工件平整度,并选用适当的检测方案。 超声波涂铟机的工艺价值 超声振动可参与界面处理,帮助扰动氧化膜并促进接触区域的铺展。在适合的材料组合和操作窗口内,这为减少对单纯手工刮涂的依赖、规范操作路径提供可能。设备化操作还可把温度、行程、接触方式和工件定位纳入工艺记录。不过,振动并不能替代表面清洁,也不能保证所有靶材都能实现相同的结合效果。 半导体与显示靶材的试样验证 [...]

兆声波清洗产线集成:单片式与槽式清洗选型、工艺调试与量产落地

兆声波清洗产线集成:单片式与槽式清洗选型、工艺调试与量产落地 将兆声波清洗从实验室导入生产线,不只是选择发生器或喷头,还需要考虑晶圆传输、药液供应、过滤排液、洁净环境、维护空间和生产节拍。单片式与槽式方案各有适用场景,选择取决于晶圆尺寸、污染负载、工艺流程和产线布局。若只比较设备占地或名义处理速度,可能忽略晶圆间差异、药液管理和设备停机带来的整体影响。 一、单片式清洗的集成特点单片式设备通常逐片处理晶圆,便于对单片条件进行控制,并可设计喷头、旋转平台和排液路径。其工艺开发需要关注喷头覆盖、晶圆旋转、液体更新、边缘处理和干燥衔接。晶圆装卸与设备节拍会影响整体产能,喷头维护和定位也应纳入点检。具体表现取决于设备设计,不能仅凭单片式形式推断处理速度或清洗能力。 二、槽式清洗的集成特点槽式方案可在槽体内对一片或多片晶圆进行处理,系统设计需要关注声场覆盖、晶圆间距、液位、循环过滤和槽液更新。装载数量增加时,晶圆位置可能影响声场和流动,因此需要验证槽内不同位置的清洗一致性。槽体药液容量、换液流程和污染物累积也会影响运行成本与洁净管理。 三、量产导入前的工艺验证在设备选型阶段,应定义目标污染物、晶圆规格、基材与图案风险、清洗液要求和产线接口。工艺调试时应使用代表性样品,评估颗粒去除、晶圆内均匀性、图案损伤、残留和重复性。还需确认药液补给、过滤、排液、废液处理、维护窗口和异常恢复流程。不同设备之间的参数不能直接照搬,转移工艺时应重新验证。 四、建立量产管理闭环量产阶段需要建立配方权限、参数追溯、耗材更换、设备点检和异常响应流程。建议用试产数据判断设备稳定性,再按实际节拍和维护情况评估产能。更多技术方向可参考HLSCI 兆声波清洗页面,具体方案应以晶圆样品测试和现场接口条件为依据。 常见问题 FAQ问:单片式一定比槽式清洗更均匀吗?答:不能一概而论,均匀性取决于声场、流体、晶圆运动和设备设计。问:槽式清洗能同时处理多片晶圆吗?答:取决于设备设计和工艺方案,多片处理时要验证位置间差异和交叉污染。问:实验室参数能直接复制到量产设备吗?答:不能直接照搬,设备几何、流场和节拍变化后需要重新确认工艺窗口。问:产线集成最容易被忽略的因素是什么?答:除清洗效果外,还应关注药液供应、过滤排液、维护、晶圆搬运和异常恢复。 联系瀚翎科学仪器半导体、MEMS及先进封装研发与工艺团队,欢迎联系瀚翎科学仪器,电话 [...]

焊接应力消除的效果检测方法,确保处理质量

焊接应力消除的效果检测方法,确保处理质量 焊接应力消除的效果检测方法,确保处理质量 - 上海瀚翎 焊接应力消除是焊接件生产过程中的关键工序,其处理效果直接决定工件的使用寿命、结构稳定性及安全性能。若应力消除不彻底,易导致焊接件后期出现开裂、变形、尺寸偏差等问题,埋下安全隐患,增加维护与返工成本。因此,焊接应力消除后,必须通过科学、规范的检测方法,验证处理效果,确保符合行业标准与生产要求。上海瀚翎科学仪器有限公司结合焊接生产实际,详解焊接应力消除效果的3种常用检测方法,包括检测流程、操作要点及判断标准,帮助企业精准把控处理质量,规避质量风险。 第一种:应力检测(核心检测方法),直接判定应力消除效果 应力检测是最直接、最核心的检测方法,可精准测量焊接件残余应力的大小与分布,直接判断应力消除是否达标,常用两种实操性强的检测方式,适配不同生产场景。 一是盲孔法,应用最广泛、操作便捷,适合现场检测。检测流程:第一步,在焊接件焊缝及热影响区(应力集中部位)标记检测点,打磨检测点表面至平整光滑,去除氧化皮与杂质;第二步,用专用钻头在标记点钻取微小盲孔(孔径通常为1-2mm),通过应变片采集钻孔前后的应变变化;第三步,借助应力分析仪计算残余应力数值,对比处理前后的应力数据。判断标准:经超声时效等应力消除处理后,残余应力消除率需≥80%,且残余拉应力需转化为压应力或降至材料屈服强度的1/3以下,符合GB/T 33163-2016行业标准,上海瀚翎可提供配套检测指导,确保数据精准。 二是X射线衍射法,适合高精度、非破坏性检测,适配精密焊接件。检测流程:将X射线照射至焊接件检测区域,通过分析衍射图谱,计算残余应力大小与分布,无需破坏工件。判断标准与盲孔法一致,其优势是检测精度高、无损伤,适合航空、精密机械等对工件精度要求严苛的领域。 [...]

超声波涂铟常见缺陷:气泡、局部缺铟、剥离与基材氧化

超声波涂铟常见缺陷:气泡、局部缺铟、剥离与基材氧化 在靶材绑定中,表面涂层看起来连续并不代表内部界面没有缺陷。气泡、局部缺铟、边缘堆积或铟层剥离,都可能与材料状态、表面清洁、热过程和工具接触方式有关。面对异常时,若只提高温度或超声功率,可能暂时改变外观,却掩盖真正原因。更可靠的方法是对缺陷分类,结合位置分布与过程记录逐项排查。 气泡与孔隙:先检查界面条件 孔隙可能来自表面污染、氧化层、 trapped gas、基材表面微观形貌或铺展过程不充分。若缺陷集中在特定区域,应检查该处是否存在预热不足、夹具遮挡、表面处理差异或路径重叠问题。必要时用项目适用的截面观察或无损检查方法确认内部状态,不要仅凭肉眼把所有暗斑判断为气孔。 局部缺铟与厚度不均 局部缺铟常见排查方向包括供料不稳定、移动速度变化、接触压力不足、表面润湿条件不一致,以及工具端磨损。边缘或转角处还可能因几何形状与热传导条件不同而形成覆盖差异。可把缺陷位置标记在工件图上,与加工路径、工具进入和退出点对应,再检查涂覆顺序与供料记录。 铟层剥离与基材氧化 剥离可能与表面氧化、污染、基材兼容性、热输入、冷却应力或结合间隙有关。不同金属、陶瓷和半导体材料的表面化学特性差异较大,某种基材有效的清洁方法未必适用于另一种。基材氧化也可能在储存、搬运或加热过程中重新发生,因此需要控制清洁后暴露时间,并按材料要求确定处理流程。 [...]

兆声波清洗设备洁净管控要点:腔体维护、药液更换与颗粒污染防控

兆声波清洗设备洁净管控要点:腔体维护、药液更换与颗粒污染防控 兆声波清洗设备用于控制晶圆表面污染,但设备本身也可能成为污染来源。腔体沉积、管路析出、过滤器状态变化、药液老化和夹具残留,都可能造成颗粒回流或清洗结果波动。研发实验室经常需要多种样品共用设备,量产环境则更重视批次稳定、停机维护和交叉污染管理。建立标准化洁净管控流程,有助于区分工艺本身的问题与设备状态造成的偏差。 一、腔体与晶圆承载部件腔体内壁、喷头表面、晶圆夹具和排液区域应按设备规程检查。残留液体干燥后可能形成沉积,长期积累会影响流体路径或引入颗粒。维护时应使用与材料兼容的清洁方式,并记录拆装、清洁和部件更换情况。不得仅凭外观判断洁净度,必要时应通过空白运行、冲洗液或颗粒监测进行验证。 二、药液寿命与更换管理药液的有效状态会受到使用时间、污染负载、温度和补液方式影响。药液更换标准应结合工艺验证和现场规范设定,而非只采用固定天数。换液时要关注容器、管路和接头的洁净程度,避免新液被残留污染。不同化学品不得未经确认混合,废液处理应遵循适用的安全和环保要求。 三、过滤、管路与交叉污染过滤器状态、管路材料和流量变化会影响颗粒控制。过滤器堵塞可能改变流量,管路析出或接头磨损也可能引入污染。若设备用于不同基材或不同药液,应评估专用管路、清洗程序和切换验证,避免前一批样品残留影响下一批。维护后应确认系统恢复到可重复的运行状态。 四、建立记录与异常处理建议记录药液批次、过滤器更换、清洁时间、设备报警、空白测试和晶圆结果。当颗粒数突然上升时,先检查药液、腔体、管路和夹具,再评估声学参数是否发生变化。相关设备技术方向可参考HLSCI 兆声波清洗页面。 常见问题 FAQ问:药液应多久更换一次?答:应依据药液状态、污染负载、工艺验证和现场规范确定,不宜使用未经验证的统一周期。问:设备外观干净就代表没有颗粒污染吗?答:不代表。可结合空白运行、冲洗液或颗粒监测确认。问:不同材料可以共用一套清洗管路吗?答:需评估化学兼容性和交叉污染风险,必要时采用专用部件或验证切换流程。问:清洗结果突然变差应先查什么?答:先检查药液、过滤器、管路、腔体和夹具状态,再系统排查工艺参数。 联系瀚翎科学仪器半导体、MEMS及先进封装研发与工艺团队,欢迎联系瀚翎科学仪器,电话 [...]

新型残余应力消除技术,未来发展方向解析

新型残余应力消除技术,未来发展方向解析 新型残余应力消除技术,未来发展方向解析 - 上海瀚翎 在高端装备制造、精密加工、航空航天等行业向高质量升级的浪潮中,残余应力消除技术正迎来迭代革新。传统残余应力消除技术存在效率低、适配性有限、依赖人工经验等痛点,已难以满足现代制造业对精度、效率与安全性的严苛要求。上海瀚翎科学仪器有限公司深耕残余应力处理领域,紧跟行业技术趋势,结合自身研发与实践经验,全面解析新型残余应力消除技术的核心特点、发展方向,预测行业应用前景,助力企业把握技术机遇,实现生产升级。 新型残余应力消除技术以高效、精准、智能为核心导向,打破传统技术局限,其中智能化控制、一体化处理、多工艺结合是最具代表性的三大核心方向,各有鲜明优势且相辅相成。智能化控制是新型技术的核心突破,依托物联网、高精度传感器与AI智能算法,实现残余应力检测、参数调节、过程监控的全自动化闭环管理,可实时捕捉工件应力分布数据,精准定位应力集中区域,自动匹配最优处理参数,无需人工干预,既降低操作门槛,又确保处理效果的一致性,破解了传统技术依赖人工经验、误差较大的难题,甚至可通过数值模拟构建高精度预测模型,优化处理工艺。 一体化处理技术聚焦生产流程优化,将残余应力检测、消除、复检等环节整合为一体,实现“一站式”闭环处理,大幅缩短生产周期。传统技术中,检测与消除需分开操作、多次转运工件,不仅耗时耗力,还易造成工件损伤,而新型一体化设备可实现工件应力实时检测、精准消除,同步完成效果复检,减少转运环节,降低损伤风险,尤其适配批量生产场景,显著提升生产效率,契合现代工业自动化发展趋势,也是构建“检测-消除-优化”全链条方案的核心支撑。   多工艺结合是新型技术的重要创新方向,通过融合超声振动、热场调控、频谱谐波振动等多种工艺,实现优势互补,提升应力消除效果与适配性。例如热超声共振应力消除技术,结合超声振动与热场作用,可有效缓解中碳钢残余应力,降低加工变形;超高频振动与仿生爬行技术结合,可精准处理构件局部残余应力与大型复杂构件应力,突破传统技术的适配局限,兼顾应力消除效率与工件力学性能,避免传统工艺对工件造成的损伤。 结合行业发展趋势与政策导向,新型残余应力消除技术的未来发展方向呈现三大明确特征。一是智能化升级持续深化,未来设备将深度融入AI算法与大数据分析,实现应力分布的精准预判、处理参数的自主优化,以及设备状态远程监控与故障预警,进一步降低运维成本,契合《“十四五”高端装备制造业发展规划》中“提升关键基础零部件可靠性指标”的要求。二是小型化与大型化双向发展,既研发适配精密零部件的小型便携设备,也打造适配大型焊接件、铸件的大型一体化设备,覆盖更多应用场景。三是绿色节能化推进,优化设备能耗结构,减少资源消耗,契合制造业绿色低碳发展需求,相比传统热时效技术大幅降低能耗,提升能源利用率。 [...]

Go to Top