超声波应力消除设备如何消除金属焊接残余应力
超声波应力消除设备如何消除金属焊接残余应力 – 上海瀚翎
焊接完成之后,焊缝区域往往残留着看不见的 “内伤”—— 焊接残余应力。焊接过程中,局部加热、快速冷却和金属收缩不均匀,会在焊趾和热影响区留下大量残余拉应力。这些应力平时 “潜伏” 在构件内部,一旦设备开始服役,就会与外部载荷叠加,成为疲劳裂纹的起点:轻则缩短使用寿命,重则导致结构开裂失效。对承受交变载荷的钢结构、压力容器和大型装备来说,焊后消应力不是可选项,而是保证可靠性的必选项。
传统消应力工艺主要有两种。一是热时效,需要把整个构件加热到几百摄氏度并保温数小时,能耗高、周期长,大型构件和现场作业基本无法实施;而且热时效只能降低残余拉应力的数值,无法在表层建立起有益的压应力。二是振动时效,成本低、周期短,但对激振频率与结构固有频率的匹配要求极高,偏差稍大,应力消除率就会大幅下降,效果不稳定。正是在这种背景下,超声波应力消除设备凭借高效、灵活、可直接在焊趾处作业的特点,逐渐成为焊接结构后处理的优选工艺。
它的原理并不复杂:设备通过换能器把电能转化为高频机械振动,推动冲击工具以每秒两万次左右的频率沿焊缝敲击焊趾部位。高频冲击使金属表层产生塑性变形,集中残余拉应力被重新分布并大幅消除,同时表层形成一层有益的残余压应力。这层压应力会在服役时 “抵消” 外加载荷产生的拉应力,焊趾处的应力集中被缓解,微小缺陷也被修复,裂纹失去萌生的条件。实测显示,超声冲击可在表层形成约 0.5~2 毫米深的压应力层;对焊道全覆盖冲击时,2~4 毫米深度范围内的消应力效果可达 34%~55%。
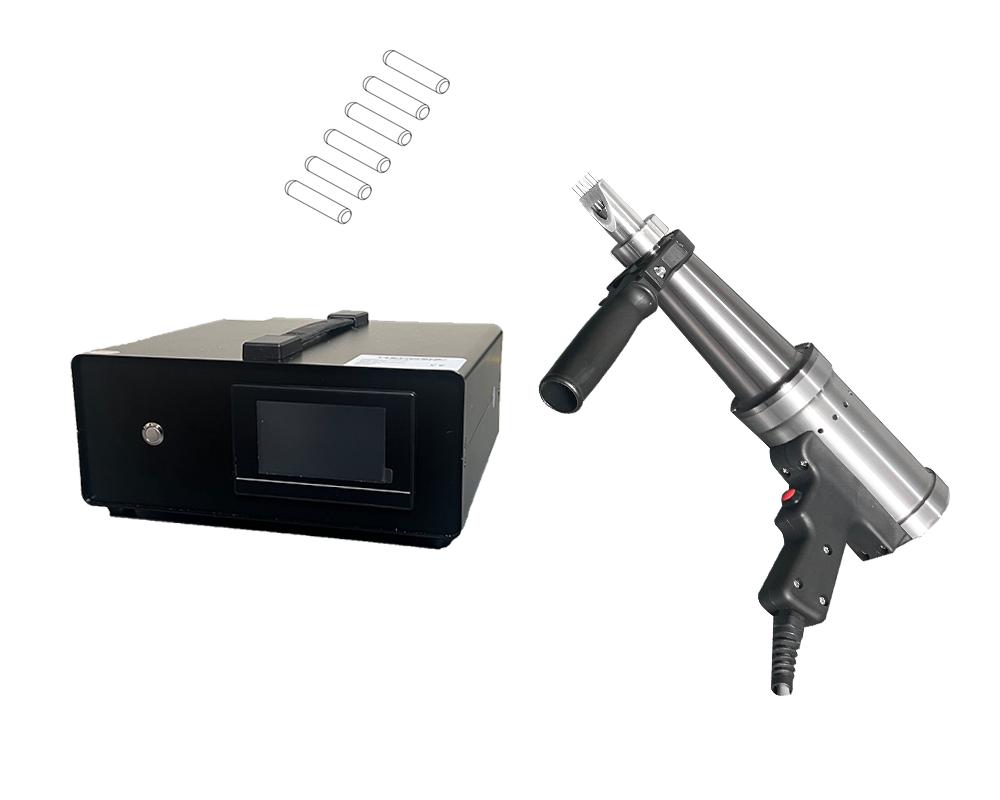
与热时效、振动时效相比,超声波应力消除设备的优势很清晰。一是效果好:残余拉应力消除率可接近 100%,并直接转化为压应力,这是热时效做不到的。二是效率高:一道焊缝的处理以分钟计,不占炉子、不耽误生产节拍,可与焊接工序无缝衔接。三是灵活便携:设备体积小、可手持作业,大型结构、现场施工、高空和狭窄空间都能用。四是适用面广:碳钢、合金钢、不锈钢、高强度钢乃至钛合金的焊接件均可处理,风电塔筒、船舶、桥梁、压力容器、管道、工程机械等领域都在批量应用。
更值得关注的是疲劳寿命的提升。对焊接结构而言,疲劳失效才是真正的 “隐形杀手”。国内外大量试验表明,经超声冲击处理的焊接接头,疲劳寿命可提升数倍,部分接头形式甚至超过十倍。投入一台设备、增加一道工序,换来的是结构服役寿命和可靠性的显著提升,这笔账在大型装备制造和钢结构工程中算得非常清楚。
当然,超声波应力消除并非万能。它属于表层强化工艺,对厚大截面内部的残余应力作用有限;在某些标准体系中,也还不能完全替代法规要求的焊后热处理。选型时应结合材料、板厚、服役工况和适用标准综合判断。但作为消除焊趾应力集中、提升焊接接头抗疲劳性能的高效手段,超声波应力消除设备正逐步成为焊接车间的 “标配”。
联系电话:18918712959