热时效焊接应力消除,传统工艺的优缺点
热时效焊接应力消除,传统工艺的优缺点 – 应力工艺
热时效焊接应力消除是工业生产中应用已久的传统工艺,凭借成熟稳定的应力消除效果,曾广泛应用于厚壁焊接件、大型构件的焊后处理,在钢结构、压力容器、重型机械等领域发挥重要作用。作为传统应力消除工艺的代表,热时效依托高温加热实现应力释放,其工艺原理、操作流程有着明确的行业规范,但随着工业绿色化、高效化转型,其固有短板也逐渐凸显。上海瀚翎科学仪器有限公司结合行业应用实际,详解热时效焊接应力消除的工艺原理与操作流程,全面分析其优缺点,帮助企业结合自身生产需求,理性选择适配的应力消除方案,兼顾处理效果与生产效益。
热时效焊接应力消除的核心工艺原理,是通过可控高温加热与缓慢冷却,促使焊接件内部残余应力均匀释放、重新分布,从而达到消除应力的目的。其核心逻辑是利用金属在高温下的塑性变形特性,让焊接过程中产生的残余拉应力在加热过程中逐步松弛,再通过缓慢冷却,避免因温差过大产生新的应力,最终实现应力消除与结构稳定,尤其适合残余应力集中、结构复杂的厚壁焊接件。
其操作流程规范且固定,主要分为三步:第一步,工件预处理,焊接完成后,清理工件表面焊渣、油污、氧化皮,确保表面平整,避免加热过程中出现局部过热、氧化不均;第二步,升温加热,将工件放入专用加热炉,控制升温速度(通常为50-100℃/h),避免升温过快导致工件变形,加热至指定温度(根据材质不同,通常为550-650℃),并保温一定时间(厚壁工件保温2-4小时,薄壁工件保温1-2小时);第三步,缓慢冷却,保温结束后,控制冷却速度(≤50℃/h),让工件随炉缓慢冷却至常温,避免快速冷却产生二次应力,冷却完成后取出工件,完成应力消除。
热时效的核心优点的是应力消除效果稳定彻底,这也是其长期得以应用的关键。相较于常温物理处理工艺,热时效可实现焊接件整体应力消除,不仅能消除焊缝及热影响区的残余应力,还能均匀工件内部应力场,残余应力消除率可达80%-95%,尤其适合厚壁、大型、复杂结构焊接件,能有效防止工件后期变形、开裂,保障构件长期服役的稳定性,在对安全性要求极高的压力容器、重型机械领域,仍有一定的应用场景。
随着工业生产向高效化、绿色化转型,热时效的缺点也日益突出,成为制约其广泛应用的核心因素。其一,成本高昂,热时效需专用大型加热炉,设备初期投入大,且加热、保温、冷却全程能耗极高,尤其厚壁工件处理,单次能耗成本是常温工艺的5-8倍;同时需占用固定车间场地,增加场地投入,且操作需专业人员值守,人力成本也随之增加。
其二,不环保、不节能,加热过程中会消耗大量电能或燃料,产生大量废气、余热,不符合当前绿色生产、低碳环保的行业趋势,部分地区已出台政策限制高能耗热时效工艺的应用。其三,效率低下,热时效全程耗时久,从升温、保温到冷却,单次处理需数小时甚至数十小时,无法适配现场施工、批量生产需求,且大型工件转运至加热炉、处理完成后转运回现场,会增加转运成本与时间成本,严重影响生产进度。
此外,热时效还存在明显的工艺局限:高温加热会改变工件金相组织,可能导致工件表层氧化、脱碳,降低工件表层硬度与韧性;对于大型、无法转运的现场焊接件,热时效无法适配,只能选择常温物理处理工艺。
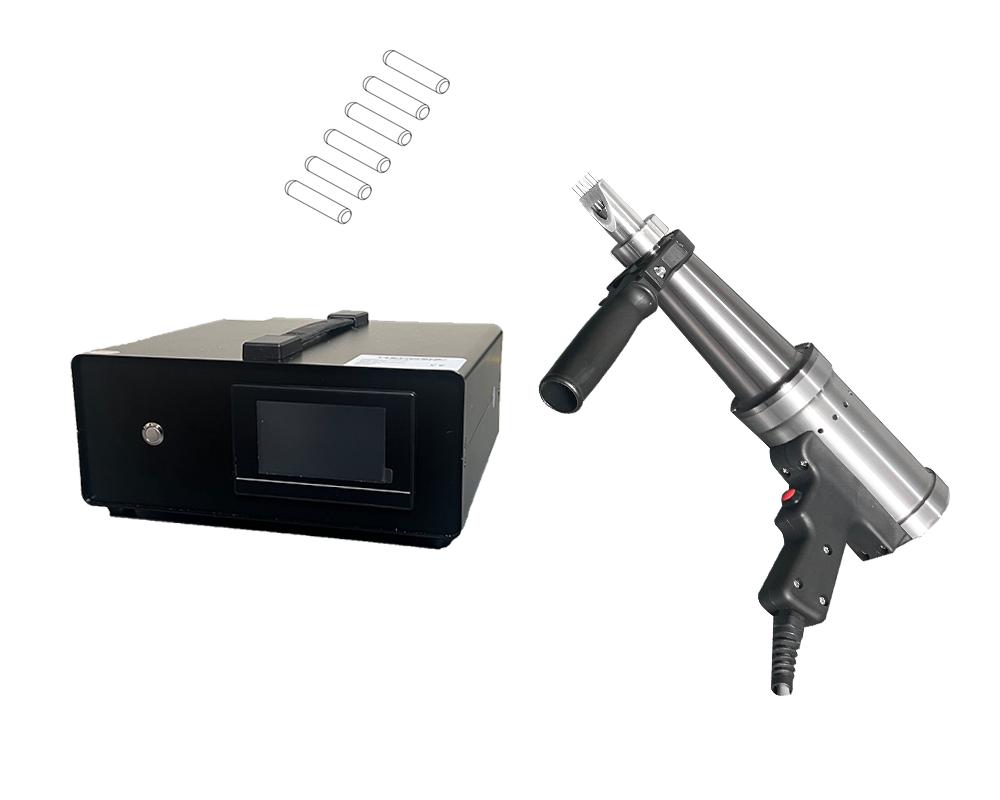
综上,热时效焊接应力消除工艺,优点是应力消除效果稳定彻底,适合特定厚壁、复杂构件;缺点是成本高、不环保、效率低,且适配场景有限。企业选择时,需结合自身生产规模、工件类型、环保要求综合判断:若为少量厚壁、高要求构件,可选用热时效;若为现场施工、批量生产、绿色环保需求,常温物理处理工艺(如超声冲击、超声时效)更具优势。上海瀚翎科学仪器有限公司可提供全类型应力消除设备与专业选型指导,助力企业兼顾处理效果与生产效益,实现降本增效、绿色生产。
联系电话:18918712959