焊接应力消除的操作技巧,提升消除效果
焊接应力消除的操作技巧,提升消除效果 – 应力效果 – 上海瀚翎
焊接应力消除的效果,不仅取决于设备性能,更依赖规范的操作技巧。很多企业虽配备了优质的应力消除设备,却因操作不规范、技巧不当,导致应力消除不彻底、工件变形、效率低下等问题,无法充分发挥设备价值。结合超声冲击、超声时效、热时效三种常用消除方法的特点,上海瀚翎科学仪器有限公司总结一套通用操作技巧,涵盖操作时机、设备调试、处理顺序等核心环节,给出针对性操作建议,帮助操作人员快速掌握技巧,提升应力消除效果,保障工件质量,降低返工成本。
技巧一:把控最佳操作时机,奠定良好基础
操作时机是提升应力消除效果的前提,需结合不同消除方法精准把控,核心原则是“应力未稳定、无二次应力”。超声冲击、超声时效(常温物理法),最佳时机为焊接后工件冷却至常温(20-30℃),薄壁工件冷却2-4小时即可,厚壁、复杂工件冷却6-8小时,确保工件内外温度一致,避免高温处理引发应力反弹;热时效(高温法),最佳时机为焊接后48小时内,可利用工件余热降低能耗,避免拖延过久导致应力固化,增加消除难度。切忌焊接后立即处理(温差大易产生二次应力)或拖延超过72小时(应力稳定难消除)。
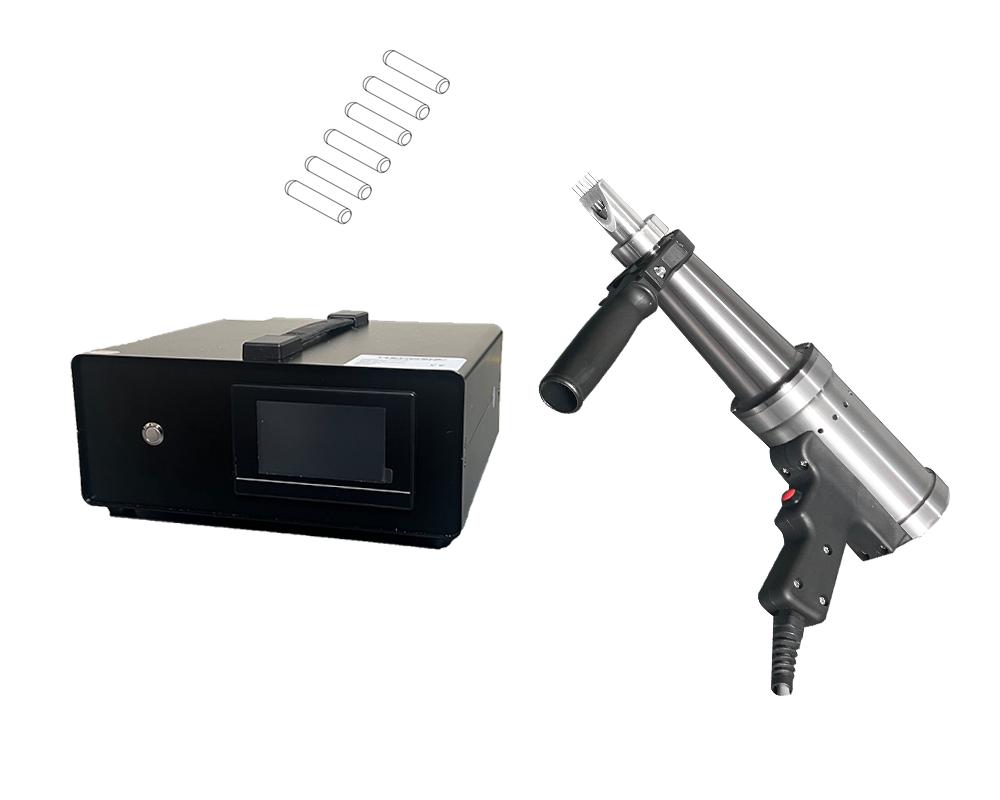
技巧二:精准调试设备参数,适配工件需求设备参数调试是否合理,直接决定应力消除效果,需结合工件材质、厚度及消除方法灵活调整。超声时效设备:薄壁工件(<8mm)选用800-1000W功率、22-25kHz频率;中厚壁工件(8-20mm)选用1000-1500W功率、18-22kHz频率,侧重整体应力均化。超声冲击设备:焊缝、应力集中部位处理,选用1200-1500W功率,焊趾等重点区域可适当提升功率,确保能量渗透;精密工件需降低功率,避免损伤。热时效设备:控制升温速度50-100℃/h、冷却速度≤50℃/h,保温温度550-650℃,厚壁工件延长保温时间。上海瀚翎超声类设备支持参数记忆功能,常用参数可一键调用,减少调试误差。
技巧三:规范处理顺序,避免应力叠加
合理的处理顺序可避免局部应力集中、叠加,提升整体消除效果,不同工件类型有明确侧重。复杂结构工件(如异形焊接件、大型钢结构),遵循“从中心向两侧、从厚壁向薄壁”的顺序,对称处理,避免单侧受力不均引发变形;长焊缝工件,采用分段处理方式,每段处理长度50-100cm,避免连续处理导致热积累或能量集中;多焊缝工件,优先处理主焊缝,再处理次要焊缝,最后处理焊缝交叉部位,确保应力均匀释放,不产生二次应力。
技巧四:掌握核心操作细节,提升效果稳定性
不同消除方法的操作细节不同,精准把控细节可进一步提升效果。超声冲击操作:手持设备保持冲击头与工件表面垂直,移动速度控制在5-8cm/min,应力集中部位重复冲击1次,避免用力按压、急停急冲;超声时效操作:确保设备与工件表面贴合紧密,匀速移动,无需重复冲击,重点覆盖整体区域;热时效操作:工件放入加热炉时需摆放均匀,避免局部过热,冷却过程中严禁快速降温,需随炉缓慢冷却至常温。
技巧五:做好预处理与后检测,闭环把控质量
预处理是提升能量传导的关键,操作前需彻底清理工件表面焊渣、油污、氧化皮,确保表面平整,避免杂质阻碍能量传递;超声类设备需提前检查冲击头、换能器连接情况,热时效设备需检查加热元件、温控器状态。处理完成后,及时检测效果:用盲孔法检测残余应力,确保消除率≥80%;检查工件有无变形、裂纹,不合格需及时二次处理,形成“预处理-操作-检测”的闭环,确保消除效果达标。
掌握以上操作技巧,可使焊接应力消除效果提升30%以上,同时减少工件变形、设备故障等问题。上海瀚翎科学仪器有限公司的超声冲击、超声时效设备,操作便捷、参数精准可调,同时提供专业操作培训与技术指导,助力操作人员快速掌握技巧,充分发挥设备价值,高效完成应力消除作业,保障工件质量,实现降本增效。
联系电话:18918712959