
焊接应力消除的时机选择,什么时候处理效果最好
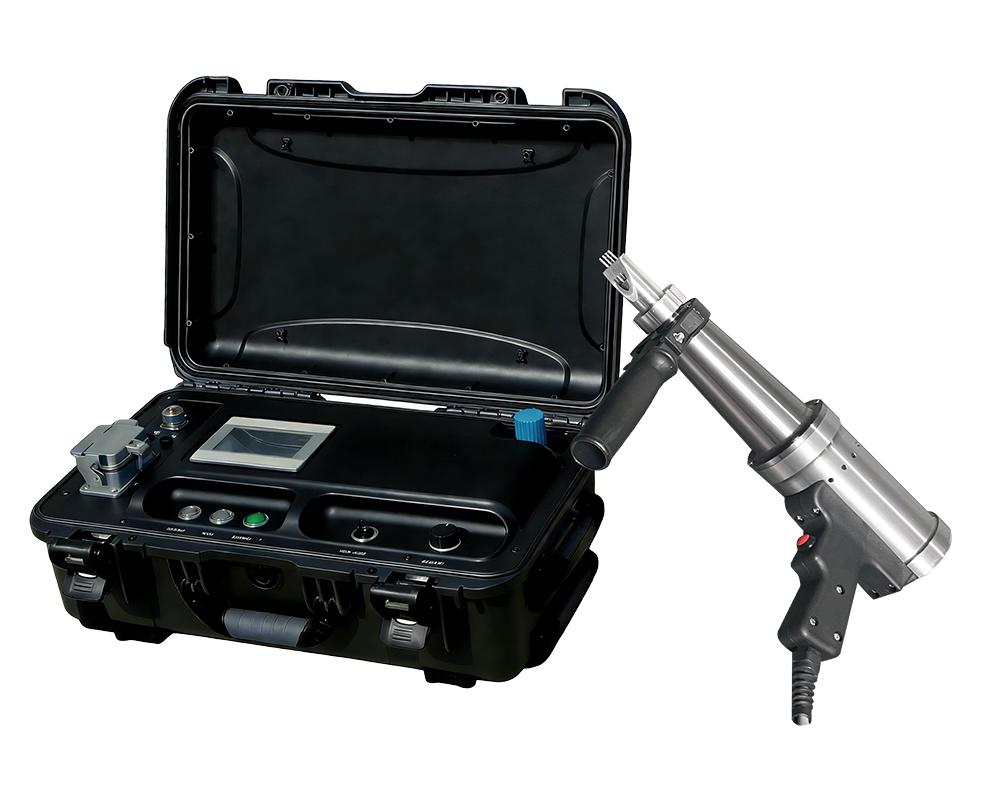
焊接应力消除的时机选择,什么时候处理效果最好 焊接应力消除的时机选择,什么时候处理效果最好 - 上海瀚翎 焊接应力消除的效果,不仅取决于设备性能与操作技巧,更与时机选择密切相关。很多企业在焊接生产中,因忽视应力消除时机,盲目在焊接后立即处理或拖延过久,导致应力消除不彻底、工件变形,既浪费时间成本,又影响产品质量。焊接残余应力处理时机、焊接去应力时间,避免密度超标,需结合工件类型、焊接工艺、消除方法综合判断,核心是抓住“应力未稳定、未产生二次应力”的关键节点。上海瀚翎科学仪器有限公司结合多年行业实操经验,分析不同场景下的应力消除时机,给出针对性选择建议,帮助企业精准把控时机,最大化提升应力消除效果,保障工件质量。 首先明确核心原则:焊接应力消除的推荐时机,是焊接件内部残余应力已初步形成,但未完全稳定、未产生二次应力的阶段,此时处理可高效释放应力,避免应力积聚、反弹,同时减少工件变形风险。结合不同消除方法与工件类型,具体时机选择可分为以下两类,适配各类工业生产场景。 第一类:常温物理消除法(超声冲击、超声时效),推荐时机为焊接后冷却至常温(20-30℃) 超声冲击、超声时效是目前工业中应用最广泛的常温物理应力消除方法,适配钢结构、压力容器、模具等各类焊接件,其推荐处理时机为焊接完成后,待工件自然冷却至常温(通常为焊接后2-4小时,厚壁工件可延长至6-8小时)。此时工件内部残余应力已初步形成,且未因冷却不均产生二次应力,焊缝及热影响区金属组织处于稳定初期,超声能量可高效渗透,精准消除残余应力,同时避免高温状态下处理导致的应力反弹。 不同工件的细节时机建议:薄壁工件(厚度<8mm)焊接后冷却速度快,可在焊接后2小时左右处理,避免拖延过久导致应力稳定,增加消除难度;厚壁工件(厚度>20mm)冷却速度慢,需等待6-8小时,确保工件内部与表面温度一致,避免内部应力未完全释放就进行处理;复杂结构工件(如大型钢结构、异形焊接件),需冷却至常温后,先清理表面杂质,再进行超声类处理,确保能量传导均匀。上海瀚翎超声类设备适配常温处理场景,操作灵活,可在工件冷却至常温后快速开展作业,无需额外等待。 第二类:传统热时效消除法,推荐时机为焊接后48小时内(未完全冷却或冷却至常温均可) [...]