焊接应力消除的效果检测方法,确保处理质量
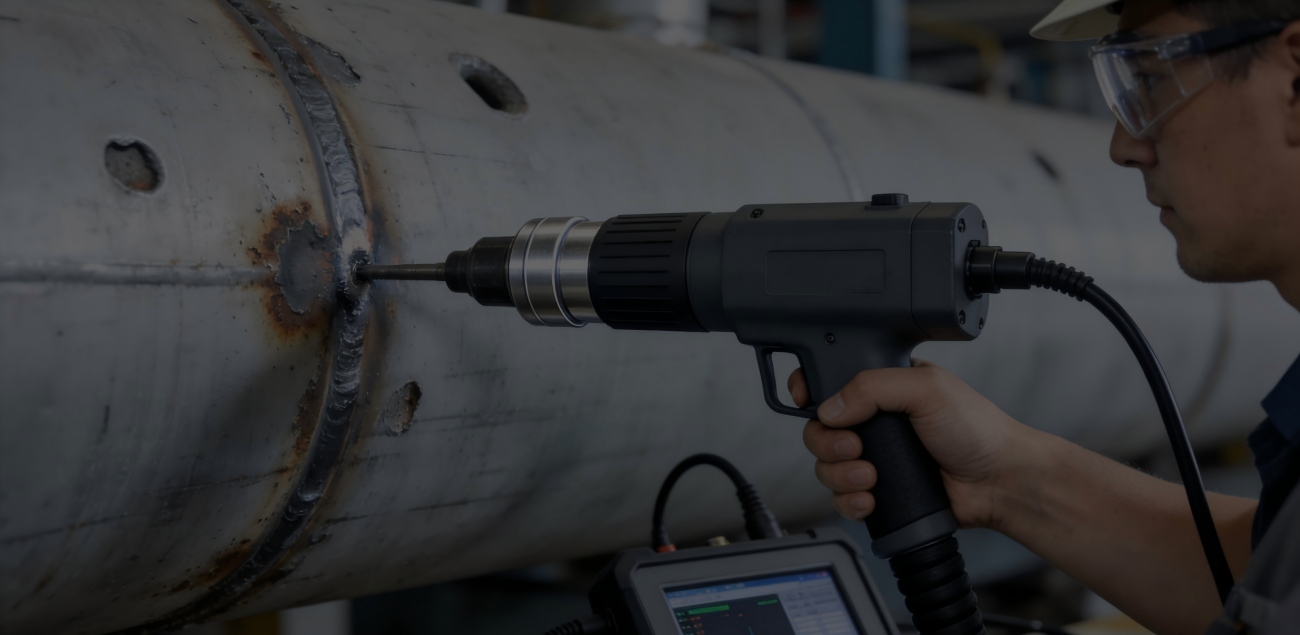
焊接应力消除的效果检测方法,确保处理质量 焊接应力消除的效果检测方法,确保处理质量 - 上海瀚翎 焊接应力消除是焊接件生产过程中的关键工序,其处理效果直接决定工件的使用寿命、结构稳定性及安全性能。若应力消除不彻底,易导致焊接件后期出现开裂、变形、尺寸偏差等问题,埋下安全隐患,增加维护与返工成本。因此,焊接应力消除后,必须通过科学、规范的检测方法,验证处理效果,确保符合行业标准与生产要求。上海瀚翎科学仪器有限公司结合焊接生产实际,详解焊接应力消除效果的3种常用检测方法,包括检测流程、操作要点及判断标准,帮助企业精准把控处理质量,规避质量风险。 第一种:应力检测(核心检测方法),直接判定应力消除效果 应力检测是最直接、最核心的检测方法,可精准测量焊接件残余应力的大小与分布,直接判断应力消除是否达标,常用两种实操性强的检测方式,适配不同生产场景。 一是盲孔法,应用最广泛、操作便捷,适合现场检测。检测流程:第一步,在焊接件焊缝及热影响区(应力集中部位)标记检测点,打磨检测点表面至平整光滑,去除氧化皮与杂质;第二步,用专用钻头在标记点钻取微小盲孔(孔径通常为1-2mm),通过应变片采集钻孔前后的应变变化;第三步,借助应力分析仪计算残余应力数值,对比处理前后的应力数据。判断标准:经超声时效等应力消除处理后,残余应力消除率需≥80%,且残余拉应力需转化为压应力或降至材料屈服强度的1/3以下,符合GB/T 33163-2016行业标准,上海瀚翎可提供配套检测指导,确保数据精准。 二是X射线衍射法,适合高精度、非破坏性检测,适配精密焊接件。检测流程:将X射线照射至焊接件检测区域,通过分析衍射图谱,计算残余应力大小与分布,无需破坏工件。判断标准与盲孔法一致,其优势是检测精度高、无损伤,适合航空、精密机械等对工件精度要求严苛的领域。 [...]